Le sous-traitant · France
Atelier d’usinage : ce qu’on observe en visite
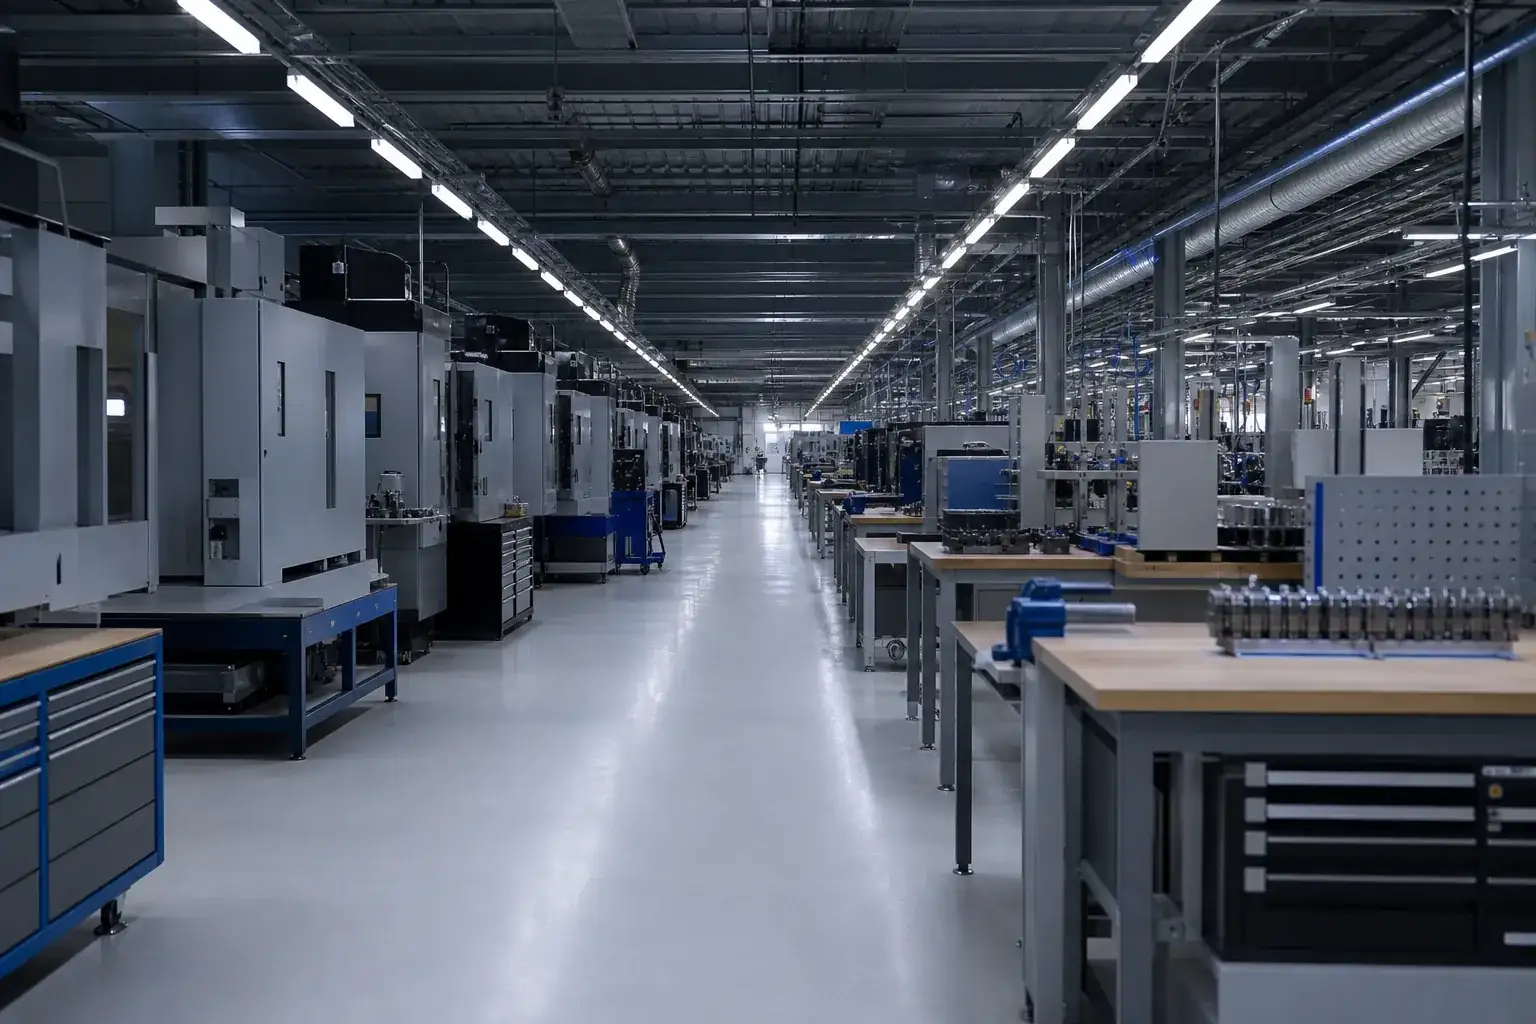
Un atelier se lit, même par quelqu’un qui n’usine pas. Pas au nombre de machines, que tout le monde met en avant, mais à trois choses plus discrètes : où se trouvent les moyens de mesure, dans quel état sont les zones qui ne servent pas à produire, et ce qui arrive à une pièce entre le moment où elle sort de la machine et celui où elle part.
Le piège du parc machine
Compter les machines ne dit presque rien
C’est la donnée que tous les ateliers mettent en avant, et c’est la moins utile pour vous. Un parc important signale une capacité de production, pas une aptitude à tenir votre exigence. Deux ateliers au parc identique peuvent livrer des résultats très différents, selon l’entretien des machines, la qualité de l’outillage et surtout ce qui se passe après l’usinage.
Ce qui mérite vraiment une question sur les machines, c’est la redondance : existe-t-il un second moyen capable de faire votre pièce. C’est cette réponse qui protège votre planning, pas le nombre total.
Le reste des questions utiles porte ailleurs, et c’est l’objet de cette page. Pour les questions qui concernent la société plutôt que l’outil, voir ce qu’on vérifie sur l’entreprise.
Le vrai signal
Où sont les moyens de mesure
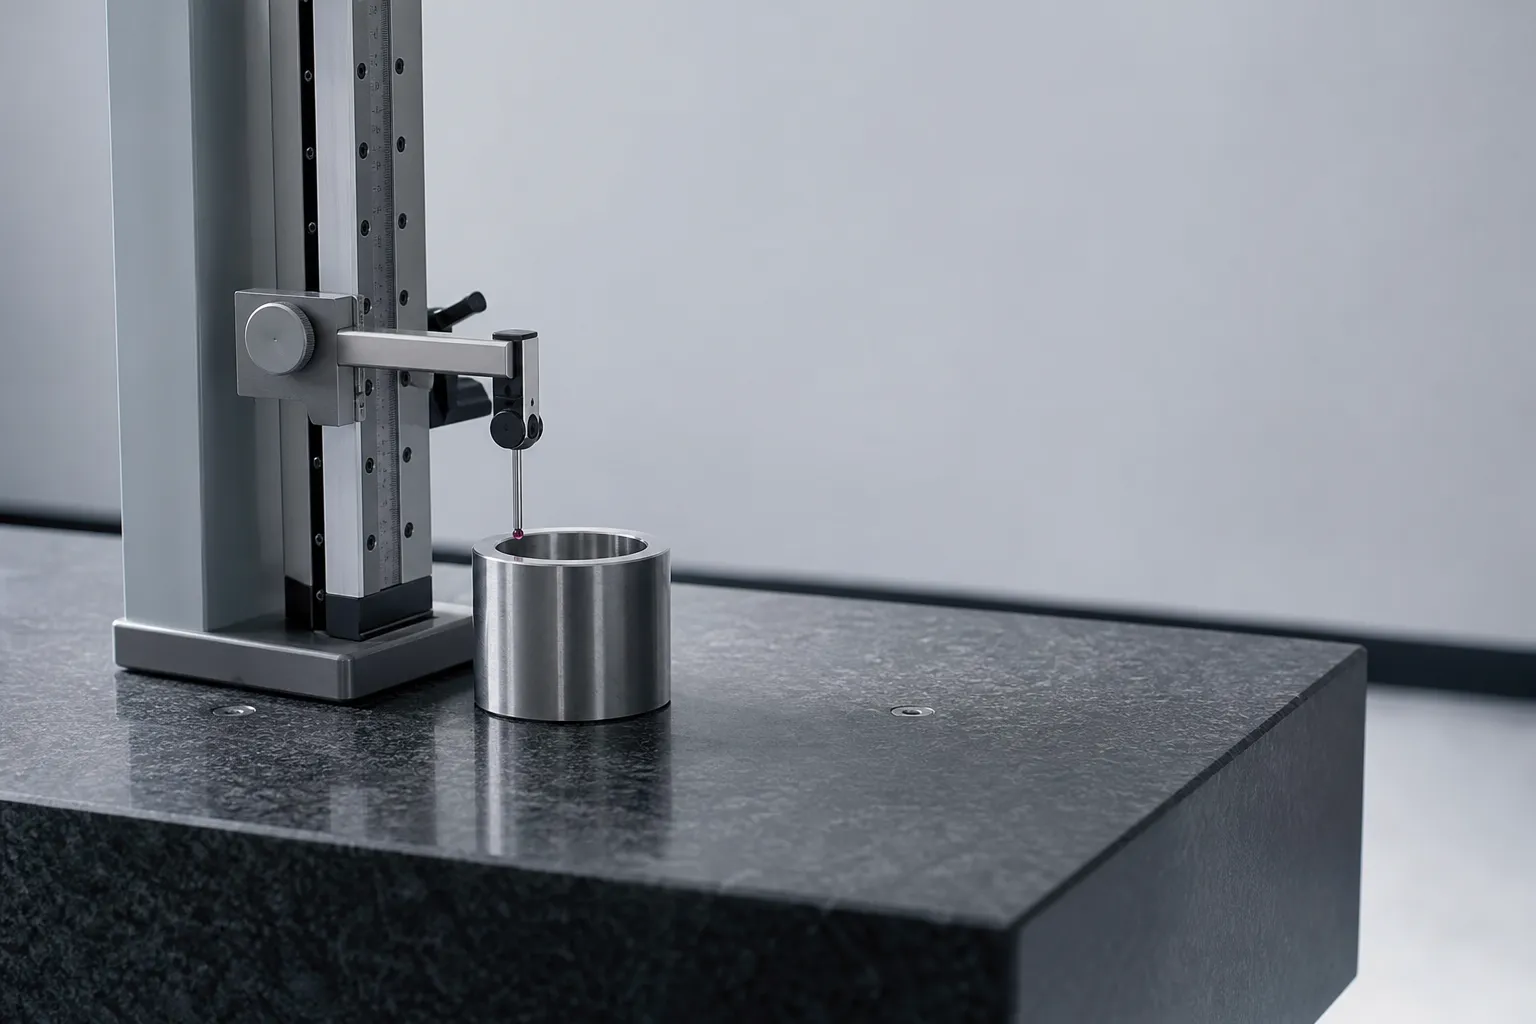
C’est l’observation la plus révélatrice d’une visite, et elle ne demande aucune compétence. Le contrôle dimensionnel est sensible à la température, aux vibrations et à la poussière. Un atelier qui prend ses exigences au sérieux range ses moyens de mesure en conséquence, et cela se voit immédiatement.
- Un espace dédié, même petit : un marbre stable, à l’écart du passage et des machines qui vibrent.
- Des moyens proportionnés à ce qu’on lui demande. Un atelier qui accepte des cotes serrées et contrôle tout au pied à coulisse dit quelque chose sans le vouloir.
- Des instruments suivis. Un moyen de mesure se vérifie périodiquement ; l’atelier doit savoir dire quand, et le montrer.
- Ce qui est mesuré et ce qui est enregistré. Contrôler sans rien consigner ne vous laisse aucune preuve le jour d’un désaccord.
Si votre pièce porte des exigences géométriques, orientation, position ou battement (NF EN ISO 1101), demandez avec quoi elles sont vérifiées : ces exigences ne se contrôlent pas comme une longueur. Même question pour un état de surface spécifié avec son paramètre (ISO 21920-2), qui demande un appareil dédié. La méthode complète est dans le dossier métrologie et preuve de conformité.
Vous voulez savoir quels moyens votre pièce exige réellement ?
L’organisation
Ce que racontent les zones qui ne produisent rien
Les zones de production sont presque toujours présentables : c’est là qu’on emmène les visiteurs. Les zones intermédiaires, elles, ne sont pas préparées, et c’est pour cela qu’elles sont informatives.
L’entrée de matière
La matière brute est-elle identifiée, avec sa nuance et sa provenance ? Une barre sans repère devient une pièce dont personne ne pourra dire de quoi elle est faite.
L’en-cours
Les pièces entre deux opérations sont-elles identifiées et protégées, ou empilées ? Une pièce de précision rayée entre deux postes est une pièce à refaire.
La zone de contrôle
Y a-t-il un endroit où les pièces attendent d’être vérifiées, distinct de celui où elles attendent de partir ?
Les non-conformes
Existe-t-il un emplacement identifié pour les pièces écartées ? Un atelier sans zone de rebut ne trie pas, ou trie de mémoire.
Ces quatre observations tiennent en une visite courte et ne demandent aucune question technique. Elles disent comment votre série sera traitée quand plus personne ne la regardera.
Les documents
Le plan qui circule dans l’atelier est-il le bon
C’est une cause de litige d’une banalité désarmante : la pièce est conforme au plan que l’atelier avait, mais ce n’était pas le dernier indice. La responsabilité se discute ensuite, et personne n’y gagne.
La question à poser est simple : comment savez-vous que le plan au poste est la bonne version. Un atelier organisé répond par un indice et une date, et sait montrer comment l’ancienne version a été retirée de la circulation. C’est d’autant plus important que les cotes sans tolérance individuelle dépendent de la classe générale déclarée sur ce plan (ISO 2768-1).
Si vous modifiez souvent vos plans, dites-le tôt : cela change la façon dont l’atelier organise ses lancements, et c’est une information plus utile qu’un volume annuel approximatif. La rubrique correspondante figure dans écrire son cahier des charges, et la relation de travail est détaillée sur la page sous-traitance.
Vos plans évoluent et vous craignez les écarts de version ?
« Je ne suis pas usineur. Que puis-je juger dans un atelier ? »
Beaucoup plus que vous ne le pensez, parce que ce qui compte n’est pas technique. Vous pouvez voir si les moyens de mesure existent et où ils sont : dans un local à part, propre et posé, ou sur un coin d’établi près des copeaux. Vous pouvez voir ce qu’on fait des pièces produites : identifiées et rangées, ou en vrac dans un bac sans repère. Vous pouvez voir si les plans en circulation portent un indice. Aucune de ces observations ne demande de savoir régler une machine, et toutes disent quelque chose de la façon dont votre pièce sera traitée.
Après votre demande
Ce qui se passe après votre demande
Votre demande part telle quelle
Ce que vous avez écrit est transmis à un professionnel de la mécanique de précision, sans reformulation et sans diffusion ailleurs.
Un seul interlocuteur répond
Il reprend la demande par écrit, à l’adresse que vous avez indiquée. Aucun numéro n’est affiché sur ce site.
Les exigences manquantes sont nommées
S’il manque une cote fonctionnelle, un état de surface ou un niveau de contrôle pour se prononcer, la réponse le dit avant de parler de faisabilité.
Les documents s’échangent ensuite
Plan coté, cahier des charges, pièce de référence : l’échange se fait directement avec le professionnel, une fois le contact établi.
Ce sur quoi cette page s’appuie
Cette page s’appuie sur les normes qui donnent leur sens aux exigences portées par un plan, parce que ce sont elles qui déterminent les moyens de contrôle qu’un atelier doit avoir. Aucune de leurs valeurs n’est reproduite ici, et aucun moyen n’est revendiqué par ce site.
- ISO 2768-1 : tolérances générales pour les dimensions linéaires et angulaires sans tolérance individuelle.
- NF EN ISO 1101 : tolérances géométriques de forme, d’orientation, de position et de battement.
- ISO 21920-2 : état de surface par la méthode du profil, termes, définitions et paramètres.
Ces normes ne sont pas en accès libre : elles sont citées par leur référence, sans lien. Vérifiées en septembre 2026. Aucune de leurs valeurs n’est reproduite ici.
Questions fréquentes
Les questions : réponses courtes
Faut-il visiter un atelier avant de lui confier des pièces ?
Pour un lot ponctuel, rarement. Pour une série régulière ou des exigences serrées, c’est le moyen le plus rapide de voir ce qu’aucun document ne montre : où sont les moyens de mesure, comment les pièces circulent, et ce qui arrive aux non-conformes.
Que regarder si je ne connais rien à l’usinage ?
Trois choses, toutes visibles sans compétence technique : l’emplacement et l’état des moyens de mesure, l’identification des pièces entre deux opérations, et la présence d’un indice sur les plans au poste. Elles disent l’essentiel.
Un grand parc machine est-il un gage de qualité ?
Non. Il signale une capacité de production, pas une aptitude à tenir votre exigence. La seule question vraiment utile sur les machines porte sur la redondance : existe-t-il un second moyen capable de faire votre pièce en cas de panne.
Comment vérifier les moyens de contrôle d’un atelier ?
En demandant avec quoi sera vérifiée la cote la plus serrée de votre plan, si ce moyen est sur place ou sous-traité, et comment les instruments sont suivis dans le temps. Pour une exigence géométrique (NF EN ISO 1101) ou un état de surface (ISO 21920-2), les moyens ne sont pas les mêmes que pour une longueur.
L’atelier doit-il me fournir un relevé de mesures ?
Cela se décide avant la commande, pas après. Un accord de conformité, un relevé sur la première pièce ou un relevé par lot sont trois niveaux de preuve différents, et trois prix différents. L’important est que le niveau soit écrit quelque part.
Ce site possède-t-il un atelier ?
Non. Aucun moyen de production et aucun moyen de mesure ne sont revendiqués ici. C’est un service d’information et de mise en relation : votre demande est reprise par écrit par un professionnel.
Mis à jour le 12 septembre 2026. Normes vérifiées en septembre 2026.