Capacité · France
Usinage de précision : ce que l’exigence change
« Précision » désigne un seuil technique. Il commence à l’endroit précis où l’exigence écrite sur votre plan oblige un atelier à changer de moyen de production ou de moyen de mesure. Savoir où se trouve ce seuil sur votre pièce, c’est savoir ce que vous payez et ce que vous devez vérifier.
Le seuil
Où commence la précision, sur votre pièce
Il n’existe pas de valeur universelle à partir de laquelle un usinage devient « de précision ». Le seuil est relatif à la pièce, et c’est ce qui rend la notion glissante dans les argumentaires commerciaux. Il se repère pourtant sans ambiguïté, à trois signes.
Une cote quitte le régime général
Tant que les cotes relèvent de la tolérance générale déclarée sur le plan, l’usinage reste courant. Dès qu’une cote porte sa propre tolérance, plus serrée, elle sort du régime commun et impose une attention particulière.
Le moyen de mesure change
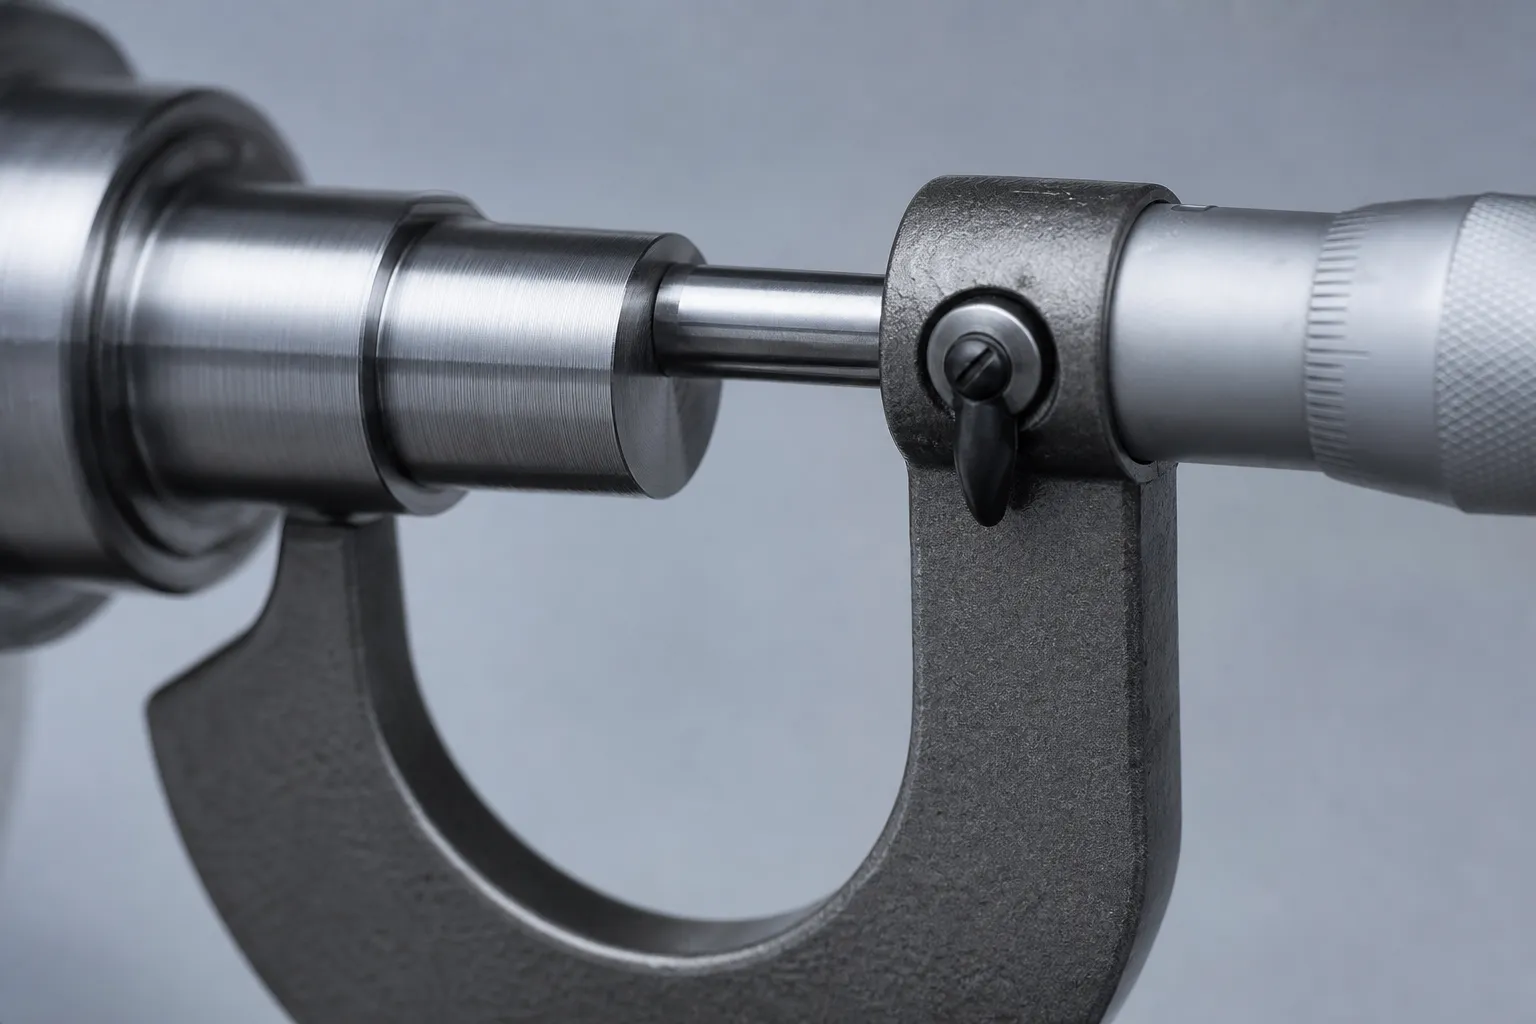
Une cote qui ne se vérifie plus au pied à coulisse demande un micromètre, un comparateur monté sur marbre, ou une machine à mesurer. Le contrôle devient une opération à part entière, avec son temps.
Une exigence géométrique apparaît
Un parallélisme, une perpendicularité, un battement : ces exigences ne se lisent pas dans une cote dimensionnelle et se contrôlent autrement (NF EN ISO 1101).
Ces trois signes ne se déclenchent pas ensemble. Une pièce peut avoir une seule cote serrée et rester simple ; une autre, toutes ses cotes larges mais un battement exigeant, et demander bien plus de travail. C’est pourquoi un encombrement ou un nombre de cotes ne permettent jamais d’estimer une difficulté.
Ce que l’exigence coûte
Une cote serrée ne coûte pas là où on le croit
Le surcoût d’une cote serrée ne vient presque jamais de la difficulté à l’atteindre. Il vient de tout ce qu’elle entraîne autour d’elle, et qui reste invisible sur le dessin.
- Des passes de finition supplémentaires, plus fines et plus lentes, parfois avec un outil dédié.
- Une reprise en plus, quand la cote ne peut pas être tenue dans la même prise que le reste.
- Un temps de contrôle qui n’existait pas, avec son moyen et son opérateur.
- Un risque de rebut : une pièce qui sort de tolérance en fin de gamme a déjà consommé toutes les opérations précédentes.
- Parfois une stabilisation de la matière entre ébauche et finition, pour que la pièce ne bouge plus au desserrage.
C’est la raison pour laquelle resserrer par précaution est la décision la plus coûteuse d’un plan. La bonne pratique est l’inverse : identifier les quelques cotes qui portent réellement une fonction, les serrer là où c’est utile, et assumer la tolérance générale partout ailleurs (ISO 2768-1). Le dossier tolérances et ajustements déroule cette lecture cote par cote.
Vous ne savez pas quelles cotes méritent d’être serrées ?
L’état de surface
La deuxième exigence, celle qu’on oublie d’écrire
Une pièce peut être parfaitement aux cotes et refusée pour son état de surface. C’est fréquent quand la pièce doit assurer une étanchéité, recevoir un traitement, ou glisser contre une autre.
Un état de surface ne se demande pas avec un adjectif : il se spécifie avec un paramètre et la norme qui le définit. Les paramètres de profil relèvent de ISO 21920-2, qui a remplacé plusieurs normes retirées fin 2021. Un même relevé peut donner un résultat différent selon la norme appliquée : la référence fait donc partie de l’exigence, au même titre que le nombre.
Il faut se méfier des valeurs atteignables qu’on trouve ailleurs sans condition : un résultat d’état de surface dépend de l’outil, de la matière, de la passe et de l’état de la machine. Il se discute avec l’atelier, il ne se promet pas dans un tableau. Le dossier état de surface, Ra et Rz explique ce que ces paramètres mesurent réellement.
Les ajustements
Quand deux pièces doivent aller ensemble
Dès qu’une pièce s’emmanche dans une autre, la cote ne se suffit plus : c’est le couple des deux qui compte. C’est l’objet du système de codification normalisé, dont NF EN ISO 286-1 pose les bases et dont NF EN ISO 286-2 tabule les classes.
Le principe est simple à énoncer : une lettre indique l’écart fondamental, un chiffre indique le degré de tolérance. Une majuscule désigne un alésage, une minuscule un arbre. Ce code dit à l’atelier si l’assemblage doit glisser, se centrer ou rester serré, ce qui est une information de fonction, au-delà de la simple dimension.
Les tables d’ajustement et les valeurs en micromètres appartiennent à la norme. Et ce n’est pas qu’une précaution juridique. Un ajustement recopié depuis un tableau trouvé en ligne, sans sa condition d’emploi, produit régulièrement des assemblages qui coincent ou qui battent : le choix se fait sur la fonction attendue, en le disant à l’atelier, sans recopier un couple de lettres vu ailleurs.
Ce qu’il faut exiger en retour
Une exigence sans preuve n’engage personne
Poser une tolérance serrée sur un plan ne suffit pas : encore faut-il savoir comment sa tenue sera démontrée. C’est la partie que les demandes de sous-traitance oublient le plus souvent, et c’est celle qui se paie en litige.
- Sur quel document la conformité est jugée : le plan, avec son indice et sa date.
- Avec quel moyen la cote serrée est vérifiée, et si ce moyen est présent sur place ou sous-traité.
- Sur quelle proportion des pièces : première pièce, échantillon, ou totalité.
- Ce qui est livré comme preuve : un simple accord de conformité, ou un relevé dimensionnel joint.
- Ce qui se passe en cas d’écart, et qui porte le coût d’une reprise.
Un rappel utile hérité des normes de dessin : une pièce qui dépasse la tolérance géométrique générale n’est pas automatiquement rebutée tant que son aptitude à la fonction n’est pas altérée (ISO 2768-2). Une cote tolérancée individuellement, en revanche, ne souffre pas cette souplesse. Confondre les deux régimes est la source de désaccord la plus banale entre un donneur d’ordres et son sous-traitant.
Pour savoir quoi regarder chez un atelier avant de lui confier ce type de pièce, voir ce qu’on observe dans un atelier et la grille de visite.
Vos exigences sont écrites, mais la preuve ne l’est pas ?
« Tout le monde écrit mécanique de précision sur son site. Comment je fais la différence ? »
En cessant de poser la question à l’atelier pour la poser au plan. Deux questions tranchent : quelle classe de tolérance générale l’atelier applique par défaut quand une cote n’en porte aucune (ISO 2768-1), et avec quel moyen il vérifie la cote la plus serrée du dessin. Un atelier qui répond « on fait du précis » ne répond pas. Un atelier qui nomme la classe qu’il applique et l’appareil avec lequel il la contrôle a répondu aux deux.
Après votre demande
Ce qui se passe après votre demande
Votre demande est lue telle quelle
Ce que vous avez écrit est lu par un atelier de mécanique de précision, sans reformulation et sans diffusion ailleurs.
Un seul interlocuteur répond
Il reprend la demande par écrit, à l’adresse que vous avez indiquée.
Les exigences manquantes sont nommées
S’il manque une cote fonctionnelle, un état de surface ou un niveau de contrôle pour se prononcer, la réponse le dit avant de parler de faisabilité.
Les documents s’échangent ensuite
Plan coté, cahier des charges, pièce de référence : l’échange se fait directement avec le professionnel, une fois le contact établi.
Normes de référence
- ISO 2768-1 : tolérances générales pour les dimensions linéaires et angulaires sans tolérance individuelle.
- ISO 2768-2 : tolérances géométriques générales, classes H, K et L.
- NF EN ISO 1101 : tolérances géométriques de forme, d’orientation, de position et de battement.
- NF EN ISO 286-1 : système de codification ISO des tolérances sur les tailles linéaires, bases des tolérances, écarts et ajustements.
- NF EN ISO 286-2 : tables des classes de tolérance normalisées pour les alésages et les arbres.
- ISO 21920-2 : état de surface par la méthode du profil, termes, définitions et paramètres.
Questions fréquentes
Les questions : réponses courtes
À partir de quelle tolérance parle-t-on d’usinage de précision ?
Il n’y a pas de valeur universelle, et se méfier de ceux qui en annoncent une. Le seuil est atteint quand l’exigence du plan oblige à changer de moyen de production ou de mesure. Sur une petite pièce, cela peut arriver bien plus tôt que sur une grande.
Faut-il resserrer toutes les cotes pour être tranquille ?
Non, c’est l’erreur la plus coûteuse. On ne serre que les cotes fonctionnelles, celles qui portent un assemblage, un guidage ou une étanchéité. Le reste relève de la tolérance générale déclarée d’un mot sur le plan (ISO 2768-1). Resserrer sans fonction ajoute des passes, du contrôle et du rebut sans rien améliorer.
Comment demander un état de surface correctement ?
Avec un paramètre et sa norme. Les paramètres de profil relèvent de ISO 21920-2. Une valeur atteignable dépend de l’outil, de la matière et de la passe : elle se discute avec l’atelier, elle ne se lit pas dans un tableau.
Que signifie un code du type lettre plus chiffre sur un diamètre ?
C’est un ajustement normalisé : la lettre donne l’écart fondamental, le chiffre le degré de tolérance, la casse distingue l’alésage de l’arbre (NF EN ISO 286-1, NF EN ISO 286-2). Il exprime une intention de fonction, glisser, centrer ou serrer, et engage l’atelier sur un moyen de mesure adapté.
Une exigence géométrique, c’est différent d’une tolérance de cote ?
Oui, et c’est une confusion fréquente. Une pièce peut avoir toutes ses cotes justes et rester inutilisable si une face n’est pas perpendiculaire à son axe. Ces exigences s’écrivent avec les symboles normalisés de NF EN ISO 1101, qui couvre la forme, l’orientation, la position et le battement.
Qui réalise les usinages et les contrôles ?
L’atelier de mécanique de précision qui reprend votre demande et vous répond par écrit. Ses moyens de production, ses moyens de mesure et ses certifications se demandent à lui, sur votre plan.
Comparer les matières avant de consulter
Alliage, état du brut et conditions d’essai : comparer les nuances à usiner et les points de contrôle pour préparer la matière de votre plan.
Calculer les cotes d’un assemblage
Diamètre nominal, alésage et arbre : calculer les écarts ISO 286, le jeu et le serrage, puis inscrire les cotes limites sur le plan.
Lire les tolérances générales du plan
Une cote sans écart individuel dépend de la classe du cartouche. Calculer les tolérances ISO 2768 d’une cote ou d’une liste, puis préciser les exigences fonctionnelles dans le cahier des charges.