Capacité · France
Micro-usinage : quand la petite dimension change tout
Une petite pièce n’est pas une grande pièce réduite. Passé un certain seuil, ce n’est pas la difficulté qui augmente, c’est la nature des problèmes qui change : l’outil devient fragile avant d’être imprécis, la pièce se déforme sous la pression qui la maintient, et le contrôle devient parfois plus délicat que l’usinage lui-même.
Le seuil
À partir de quand parle-t-on de micro-usinage
Il n’y a pas de frontière officielle, et personne ne devrait vous en annoncer une. En pratique, on bascule dans le micro-usinage quand l’un des éléments de la pièce devient assez petit pour changer les moyens : un perçage de très faible diamètre, une paroi très mince, un détail de quelques dixièmes.
Le point important est qu’il suffit d’un seul de ces éléments. Une pièce de taille courante portant un unique détail minuscule relève du micro-usinage pour cette opération, et se chiffre en conséquence. C’est pourquoi il vaut mieux signaler ce détail dès la consultation plutôt que de le laisser découvrir sur le plan.
Ce raisonnement est le même que celui de la page usinage de précision, appliqué à la dimension plutôt qu’à la tolérance : dans les deux cas, c’est l’exigence la plus sévère du dessin qui décide du régime de toute la pièce.
Ce qui change
Quatre problèmes qui n’existent pas sur une grande pièce
L’outil casse avant de dériver
Un outil de très petit diamètre a une résistance faible. Il ne s’use pas progressivement en donnant des pièces de plus en plus fausses : il rompt. Cela change la façon de surveiller la production et impose des changements d’outil préventifs.
Le bridage déforme
Maintenir une pièce demande une pression. Sur une pièce massive, elle est sans effet ; sur une pièce mince, elle la déforme le temps de l’usinage, et la cote change quand on desserre. C’est une cause classique de pièces justes en machine et fausses sur le marbre.
Le copeau ne s’évacue plus
Dans un perçage profond de très faible diamètre, le copeau n’a pas la place de sortir. Il se tasse, échauffe la zone et casse l’outil. C’est ce qui limite la profondeur réellement faisable, bien avant la longueur de l’outil.
Le contrôle devient une difficulté
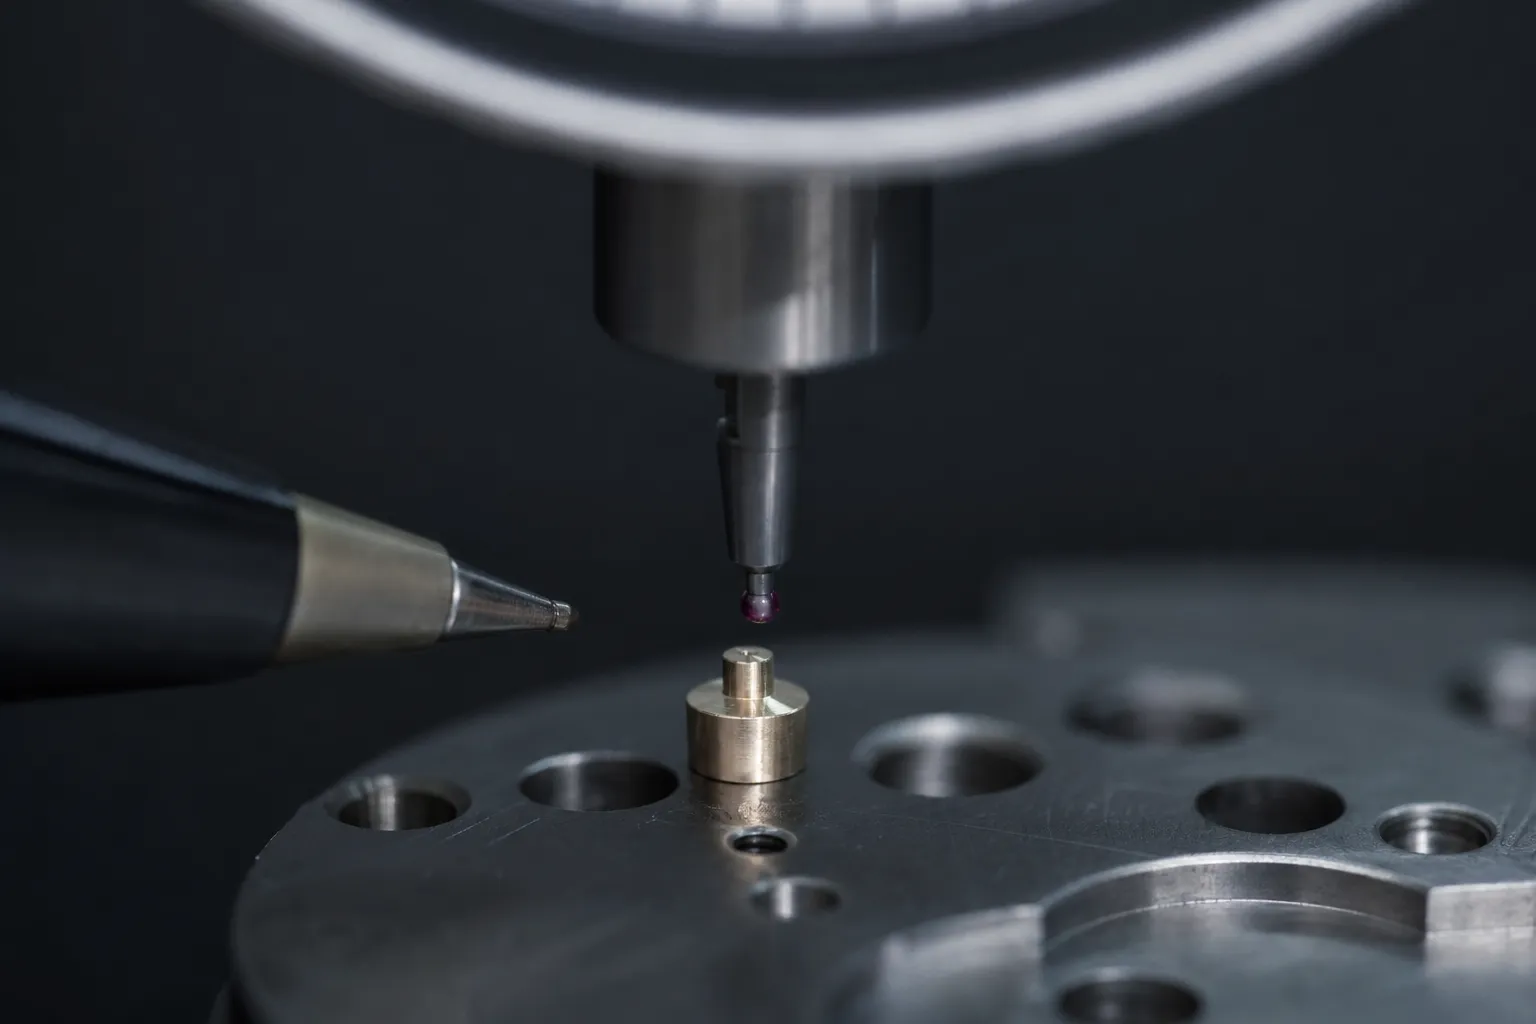
On ne palpe pas une forme de quelques dixièmes avec un instrument de contact sans risquer de la marquer ou de la déplacer. Le contrôle passe souvent par une voie optique, ce qui suppose un moyen dédié et une méthode.
Votre pièce porte un détail très petit ?
Ce qu’il faut écrire
Sur un plan de micro-pièce, trois indications valent de l’or
Les plans de petites pièces sont souvent muets sur ce qui compte vraiment, parce que les habitudes de cotation viennent de pièces plus grandes. Trois indications changent la qualité d’une réponse.
- Le plus petit rayon intérieur admissible. Un angle vif intérieur impose un outil d’un diamètre inférieur au double de ce rayon. Autoriser un congé, même minime, peut faire passer d’un outil fragile à un outil robuste, et changer le prix sans rien changer à la fonction.
- La profondeur réellement nécessaire des perçages et des poches. Une profondeur demandée par habitude, au-delà de ce que la fonction exige, coûte très cher sur ces diamètres.
- Ce qui doit être ébavuré, et ce qui ne doit pas l’être. À cette échelle, une bavure peut être du même ordre que la tolérance, et l’ébavurage peut abîmer une arête fonctionnelle. C’est une exigence à écrire, pas à supposer.
Ces trois points relèvent de la même logique que les exigences géométriques (NF EN ISO 1101) : ils disent à l’atelier ce qui est fonctionnel et ce qui ne l’est pas. Sans eux, il doit tout traiter comme critique, ce qui est la façon la plus sûre de renchérir une pièce.
L’état de surface
Sur une petite pièce, la surface pèse plus lourd
Plus une pièce est petite, plus le rapport entre sa surface et son volume est élevé. Ce qui se joue en surface prend donc une importance que la même spécification n’aurait pas sur une pièce massive : frottement, étanchéité, tenue d’un revêtement, comportement au nettoyage.
Cela ne veut pas dire qu’il faut exiger un état de surface plus sévère par précaution. Cela veut dire qu’il faut le spécifier correctement, avec son paramètre et sa norme (ISO 21920-2), plutôt qu’avec un adjectif. Une surface décrite comme « propre » ou « lisse » n’engage rien et ne se contrôle pas.
Et sur ces dimensions, la mesure d’un état de surface demande un moyen adapté : la question de savoir si l’atelier en dispose sur place est légitime, comme le rappelle la page atelier d’usinage. Le dossier état de surface, Ra et Rz explique ce que ces paramètres mesurent.
Vous hésitez sur l’état de surface à spécifier ?
« Ma pièce est minuscule, ça devrait coûter moins cher qu’une grande. »
C’est l’intuition la plus répandue, et elle est fausse. Le prix d’une pièce usinée ne suit pas son volume : il suit le temps et le risque. Sur une micro-pièce, le temps de réglage est identique à celui d’une grande, il se répartit sur une matière qui coûte peu, et le risque monte parce qu’un outil de très petit diamètre casse plus facilement qu’il ne dérive. Ajoutez un contrôle qui demande souvent un moyen optique, et vous obtenez une pièce dont le coût n’a aucun rapport avec sa taille. Ce n’est pas une anomalie de facturation, c’est la structure du travail.
Après votre demande
Ce qui se passe après votre demande
Votre demande part telle quelle
Ce que vous avez écrit est transmis à un professionnel de la mécanique de précision, sans reformulation et sans diffusion ailleurs.
Un seul interlocuteur répond
Il reprend la demande par écrit, à l’adresse que vous avez indiquée. Aucun numéro n’est affiché sur ce site.
Les exigences manquantes sont nommées
S’il manque une cote fonctionnelle, un état de surface ou un niveau de contrôle pour se prononcer, la réponse le dit avant de parler de faisabilité.
Les documents s’échangent ensuite
Plan coté, cahier des charges, pièce de référence : l’échange se fait directement avec le professionnel, une fois le contact établi.
Ce sur quoi cette page s’appuie
Cette page s’appuie sur les normes qui permettent d’exprimer une exigence géométrique, un état de surface et un ajustement sans ambiguïté, ce qui devient déterminant quand les dimensions sont faibles. Aucune valeur n’est reproduite, et aucune capacité n’est revendiquée.
- NF EN ISO 1101 : tolérances géométriques de forme, d’orientation, de position et de battement.
- ISO 21920-2 : état de surface par la méthode du profil, termes, définitions et paramètres.
- NF EN ISO 286-1 : système de codification ISO des tolérances sur les tailles linéaires, bases des tolérances, écarts et ajustements.
Ces normes ne sont pas en accès libre : elles sont citées par leur référence, sans lien. Vérifiées en septembre 2026. Aucune de leurs valeurs n’est reproduite ici.
Questions fréquentes
Les questions : réponses courtes
À partir de quelle taille parle-t-on de micro-usinage ?
Il n’existe pas de seuil officiel. On y bascule quand un élément de la pièce devient assez petit pour imposer d’autres moyens : un perçage de très faible diamètre, une paroi très mince, un détail de quelques dixièmes. Un seul élément suffit à faire basculer l’opération concernée.
Pourquoi une petite pièce ne coûte-t-elle pas moins cher ?
Parce que le prix suit le temps et le risque, pas le volume. Le réglage est aussi long que sur une grande pièce, la matière ne représente presque rien, et le risque de casse d’outil est plus élevé. Le contrôle, souvent optique, s’ajoute.
Qu’est-ce qui limite la profondeur d’un petit perçage ?
L’évacuation du copeau, avant la longueur de l’outil. Dans un trou profond de faible diamètre, le copeau se tasse, échauffe la zone et casse l’outil. Indiquer la profondeur réellement nécessaire plutôt qu’une valeur d’habitude change beaucoup le résultat.
Pourquoi une pièce juste en machine ressort-elle fausse au desserrage ?
Le bridage en est la cause la plus fréquente. Maintenir une pièce mince demande une pression qui la déforme pendant l’usinage ; elle reprend sa forme au desserrage et la cote change. C’est un sujet à évoquer avec l’atelier dès la conception, pas au contrôle.
Faut-il spécifier l’ébavurage sur une micro-pièce ?
Oui, explicitement, dans les deux sens. À cette échelle une bavure peut être du même ordre de grandeur que la tolérance, et l’ébavurage peut abîmer une arête fonctionnelle. Dire ce qui doit être ébavuré et ce qui ne doit pas l’être évite un malentendu coûteux.
Ce site réalise-t-il du micro-usinage ?
Non. Aucun moyen de production n’est revendiqué ici. Ce site explique ce que la petite dimension change et transmet votre demande à un professionnel, qui répond par écrit.
Mis à jour le 12 septembre 2026. Normes vérifiées en septembre 2026.