État de surface
État de surface : ce que Ra et Rz disent vraiment
C’est l’exigence la plus souvent recopiée sans être comprise. Un symbole, une valeur, et l’affaire semble réglée. Sauf que deux surfaces affichant le même chiffre peuvent se comporter de façon opposée en service, parce que ce chiffre est une moyenne et qu’une moyenne efface précisément ce qui compte.
Publié le 4 août 2026 · mis à jour le 12 septembre 2026 · lecture 7 min
Le malentendu
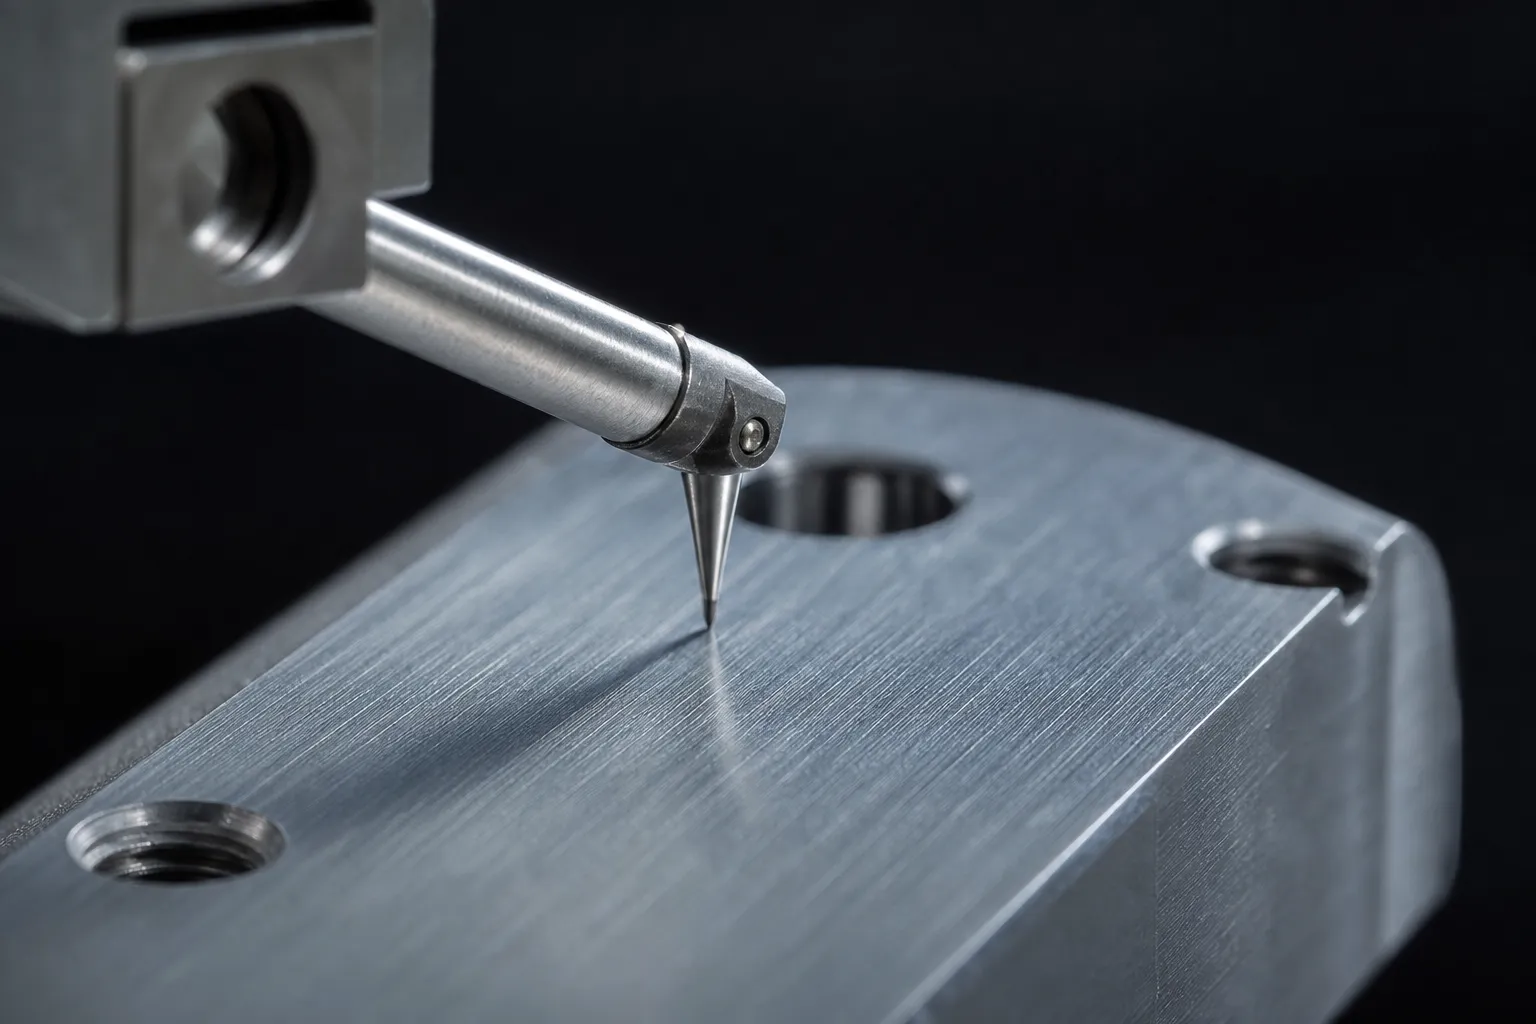
Une moyenne cache ce qui fait fuir une portée
Le paramètre le plus employé, Ra, est une moyenne : il résume en un nombre l’écart moyen du profil par rapport à sa ligne moyenne. C’est sa force, il est stable et peu sensible à un accident isolé. Et c’est exactement sa faiblesse.
Une surface régulièrement ondulée et une surface lisse portant une rayure profonde peuvent afficher un Ra très proche. En service, la première étanche et la seconde fuit. Le chiffre ne ment pas : il ne répond simplement pas à la question qu’on lui pose.
Rz répond à une autre question. Il s’intéresse aux écarts extrêmes du profil, donc à la profondeur des creux et à la hauteur des pics, plutôt qu’à leur moyenne. C’est pourquoi il est souvent plus pertinent là où un accident isolé a des conséquences : étanchéité, amorce de fissure, accroche d’un revêtement.
Choisir
Le paramètre découle de la fonction de la surface
Il n’y a pas de bon paramètre dans l’absolu. Il y a une question à laquelle la surface doit répondre, et un paramètre qui la mesure.
- Une surface qui glisse contre une autre : ni trop rugueuse, elle userait, ni trop lisse, elle retiendrait mal le lubrifiant. C’est un cas où l’exigence a une borne haute et une borne basse, ce qu’on oublie presque toujours d’écrire.
- Une portée d’étanchéité : la profondeur des creux compte plus que la moyenne, car un seul sillon continu suffit à faire passer un fluide. S’y ajoute très souvent une exigence de forme, qui relève du tolérancement géométrique (NF EN ISO 1101) et non de l’état de surface.
- Une surface qui reçoit un traitement : l’accroche d’un revêtement dépend de la texture de départ. Le traitement prévu se déclare donc en même temps que l’état de surface, comme l’explique le dossier ce qu’un traitement change après usinage.
- Une surface esthétique ou de contact : c’est le seul cas où l’aspect prime, et c’est aussi celui où les malentendus sont les plus fréquents, parce que l’attente est rarement chiffrée.
Vous ne savez pas quel paramètre spécifier ?
La référence
Pourquoi la norme fait partie de l’exigence
Voici le point que les plans anciens ignorent et qui cause aujourd’hui de vraies discussions. Les paramètres d’état de surface par la méthode du profil relèvent de ISO 21920-2, publiée en décembre 2021. Ce jeu de normes a révisé et remplacé plusieurs textes antérieurs, désormais retirés, et l’indication des états de surface sur les dessins relève elle aussi de cette nouvelle série.
Ra et Rz restent spécifiables. Mais leurs définitions ont évolué : un même relevé, sur une même pièce, peut donner un résultat différent selon la norme appliquée. La valeur seule ne suffit donc plus à spécifier une exigence.
La conséquence pratique est directe. Un plan qui porte une valeur sans sa référence laisse une ambiguïté que personne ne lèvera avant le litige. Et un plan ancien, recopié depuis des années, peut renvoyer à un texte retiré. La référence fait partie de l’exigence au même titre que le nombre.
Ce qu’on ne peut pas promettre
Pourquoi aucun tableau ne dit ce qu’un procédé atteint
On trouve partout des tableaux associant un procédé à une plage d’état de surface. Ils sont commodes et trompeurs, et ce site n’en publie aucun.
Le résultat réel dépend de l’outil et de son usure, de la matière, des conditions de coupe, de la rigidité du montage et de l’état de la machine. Deux ateliers exécutant le même procédé sur la même matière n’obtiennent pas le même résultat, et le même atelier n’obtient pas le même résultat en début et en fin de vie d’outil.
Ce qui se demande à un atelier n’est donc pas « quel état de surface atteignez-vous » mais « pouvez-vous tenir celui-ci, sur cette matière, et comment le vérifiez-vous ». La seconde question appelle une réponse vérifiable ; la première appelle un argument commercial. Le moyen de mesure est un sujet à part entière, traité dans la preuve de conformité, et sa présence dans l’atelier se constate en visite (page atelier d’usinage).
Votre plan porte une valeur sans sa référence de norme ?
Ce sur quoi cette page s’appuie
Ce dossier s’appuie sur la norme d’état de surface par la méthode du profil et sur celle du tolérancement géométrique, qui traite les défauts de forme souvent confondus avec la rugosité. Aucune valeur n’est reproduite, et aucun résultat n’est promis.
- ISO 21920-2 : état de surface par la méthode du profil, termes, définitions et paramètres.
- NF EN ISO 1101 : tolérances géométriques de forme, d’orientation, de position et de battement.
Ces normes ne sont pas en accès libre : elles sont citées par leur référence, sans lien. Vérifiées en septembre 2026. Aucune de leurs valeurs n’est reproduite ici.
Questions fréquentes
Les questions : réponses courtes
Quelle différence entre Ra et Rz ?
Ra est une moyenne des écarts du profil : stable, peu sensible à un accident isolé. Rz s’intéresse aux écarts extrêmes, donc à la profondeur des creux. Deux surfaces de même Ra peuvent avoir des Rz très différents, et se comporter différemment en service.
Faut-il toujours spécifier un état de surface ?
Seulement là où la surface a une fonction : glissement, étanchéité, accroche d’un revêtement, contact. Spécifier partout par précaution coûte cher sans rien améliorer, exactement comme resserrer toutes les cotes.
Pourquoi faut-il citer la norme avec la valeur ?
Parce que les définitions ont changé avec ISO 21920-2, publiée en décembre 2021, qui a remplacé plusieurs textes désormais retirés. Un même relevé peut donner un résultat différent selon la norme appliquée : la référence fait partie de l’exigence.
Quel état de surface obtient-on avec tel procédé ?
Aucun tableau sérieux ne peut y répondre hors contexte, et ce site n’en publie pas. Le résultat dépend de l’outil et de son usure, de la matière, des conditions de coupe et de la machine. La question se pose à l’atelier, pour votre pièce.
Une surface peut-elle être trop lisse ?
Oui, et c’est contre-intuitif. Une surface de glissement trop lisse retient mal le lubrifiant et peut s’user plus vite. C’est l’un des rares cas où l’exigence a une borne haute et une borne basse.
L’état de surface se contrôle-t-il comme une cote ?
Non, il demande un moyen dédié. C’est une question légitime à poser : l’atelier dispose-t-il de ce moyen sur place, ou le sous-traite-t-il ? La réponse change les délais et la façon dont la preuve vous parvient.
Mis à jour le 12 septembre 2026. Normes vérifiées en septembre 2026.