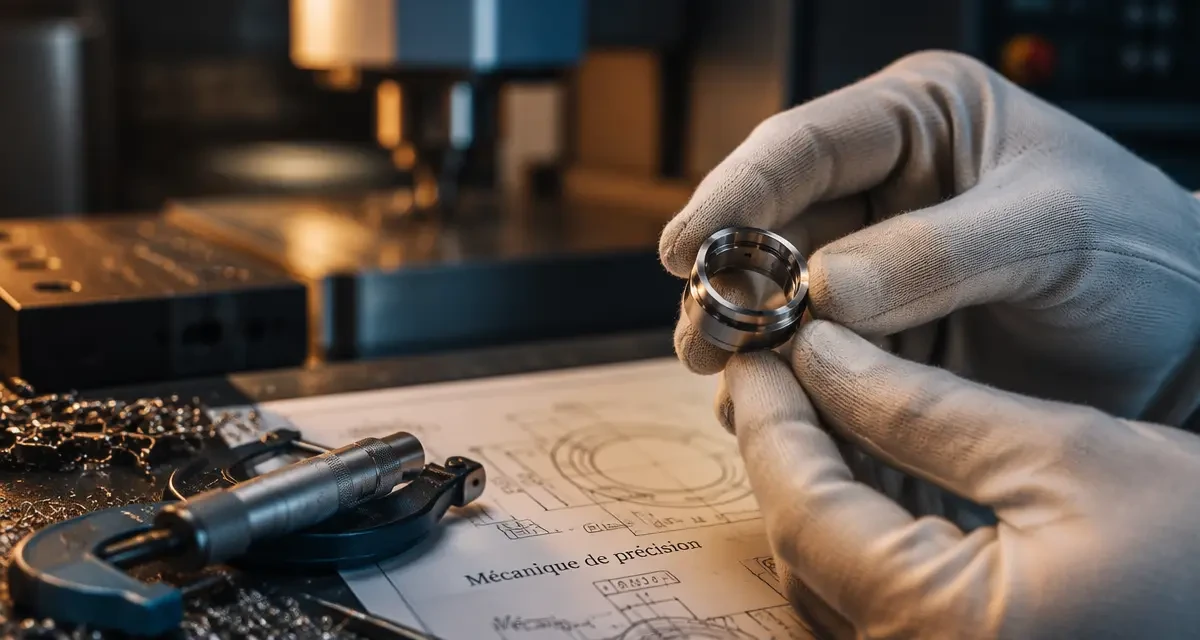
La mécanique de précision intervient dès qu’une pièce ne peut pas être approximative : dimensions serrées, état de surface contrôlé, matière difficile à usiner, répétabilité entre un prototype et une petite série. Elle concerne l’usinage de composants industriels, la reprise de pièces existantes, la fabrication d’outillages et la sous-traitance pour des secteurs exigeants comme l’aéronautique, le médical, l’énergie ou les équipements de production.
Ce que recouvre vraiment la mécanique de précision
Parler de mécanique de précision ne revient pas seulement à dire qu’une pièce est « bien usinée ». Le terme désigne un ensemble de moyens, de méthodes et de contrôles qui permettent d’obtenir une géométrie conforme à un plan, dans une matière donnée, avec des tolérances définies. Une pièce mécanique de précision peut sembler simple, mais devenir critique dans son usage : un axe, une bague, un support, une entretoise, un corps de vanne ou un composant d’assemblage peuvent conditionner le fonctionnement complet d’un ensemble.
De la pièce unitaire à la petite série
Les besoins les plus courants concernent le prototypage, la pièce de remplacement, la petite série et parfois la moyenne série. Une entreprise de mécanique de précision doit savoir passer d’un dossier technique incomplet à une fabrication fiable, puis industrialiser une pièce lorsque les quantités augmentent. Le sous-traitant ne se limite pas à exécuter un plan : il peut proposer un changement de matière, une adaptation de rayon, une modification d’état de surface ou une stratégie d’usinage plus stable.
Précision, répétabilité et fonction de la pièce
La précision ne se juge pas uniquement au nombre de décimales sur un plan. Une cote très serrée sur une zone non fonctionnelle peut coûter cher sans apporter de valeur, tandis qu’un ajustement mal défini sur une portée ou un alésage peut compromettre l’assemblage. La mécanique de haute précision consiste donc à relier les exigences dimensionnelles à l’usage réel : guidage, étanchéité, rotation, fixation, frottement, résistance mécanique ou positionnement.
Procédés d’usinage : tournage, fraisage et opérations complémentaires
En mécanique de précision, l’usinage reste la base de nombreux projets. Il permet d’enlever de la matière dans un bloc, une barre, une plaque ou une ébauche pour obtenir la forme voulue. Les moyens utilisés dépendent de la géométrie, de la matière, des tolérances et du volume de production.
Tournage de précision
Le tournage de précision est adapté aux pièces de révolution : axes, douilles, entretoises, bagues, raccords, vis spécifiques ou pièces cylindriques avec gorges, filetages et épaulements. Sur tour à commande numérique, il permet de produire des pièces régulières, avec une bonne maîtrise de la concentricité et des diamètres. Pour certaines fabrications, le tournage peut être complété par du fraisage, du perçage radial ou des reprises afin d’obtenir des formes plus complexes.
Fraisage de précision
Le fraisage de précision convient aux pièces prismatiques, aux platines, aux carters, aux supports, aux poches, aux rainures et aux formes 3D. Les centres d’usinage modernes permettent de travailler plusieurs faces, de limiter les reprises et de réduire les risques d’erreur de positionnement. Pour une pièce mécanique de précision, le bridage, l’ordre des opérations et la gestion des déformations comptent autant que la machine elle-même.
Usinage et finitions associées
Selon le besoin, l’usinage de précision peut être suivi d’opérations complémentaires : rectification, ébavurage, traitement thermique, anodisation, passivation, marquage, contrôle renforcé ou assemblage. Ces étapes influencent directement le résultat final. Une anodisation peut modifier légèrement une cote, un traitement thermique peut générer des contraintes, et un ébavurage insuffisant peut gêner le montage. Le procédé doit donc être pensé comme une chaîne complète, et non comme une simple opération machine.
Matériaux, tolérances et métrologie : le cœur des exigences
La mécanique de précision exige une cohérence entre le matériau choisi, la tolérance demandée et les moyens de contrôle disponibles. Aluminium, inox, aciers alliés, cuivreux, plastiques techniques ou titane ne réagissent pas de la même manière à l’outil, à la chaleur, au serrage ou aux traitements de surface.
Choisir une matière en fonction de l’usage
L’aluminium est souvent recherché pour sa légèreté et sa bonne usinabilité. L’inox répond à des contraintes de corrosion, d’hygiène ou de durabilité. Les aciers traités offrent de bonnes performances mécaniques, mais peuvent demander des outils et des paramètres adaptés. Les plastiques techniques, eux, imposent une attention particulière aux déformations, à la température et au maintien en position pendant l’usinage.
Une pièce n’est pas seulement taillée dans une matière : elle conserve les effets de son parcours de fabrication. Chaque trajectoire d’outil laisse une orientation, une contrainte résiduelle ou parfois une micro-marque susceptible d’influencer le frottement, l’étanchéité ou la tenue en fatigue. Penser la précision suppose donc d’anticiper le chemin de l’outil, le sens du brut, la façon dont la pièce sera serrée puis libérée. Cette approche évite des défauts difficiles à expliquer lorsque la cote semble bonne, mais que la pièce vibre, coince ou s’use prématurément.
Mécanique de précision et métrologie
La métrologie accompagne la fabrication. Pied à coulisse, micromètre, comparateur, colonne de mesure, projecteur de profil ou machine tridimensionnelle permettent de vérifier que les dimensions, les positions et parfois les états de surface sont conformes. En mécanique de précision, la métrologie ne se limite pas au contrôle final : elle sert aussi à valider un réglage, détecter une dérive, qualifier une première pièce et sécuriser une série.
Quand l’EN9100 devient déterminante
Dans l’aéronautique et les secteurs à fortes exigences documentaires, la mécanique de précision EN9100 prend un poids particulier. Cette certification s’inscrit dans une logique de traçabilité, de maîtrise des procédés, de gestion des non-conformités et de suivi qualité. Elle ne garantit pas à elle seule qu’une pièce sera adaptée à tous les usages, mais elle indique un cadre organisationnel attendu par de nombreux donneurs d’ordres aéronautiques et industriels.
Choisir une entreprise de mécanique de précision selon son projet
Le bon partenaire dépend moins de sa taille que de l’adéquation entre votre besoin et ses moyens. Une entreprise de mécanique de précision spécialisée dans le prototype ne répondra pas toujours comme un atelier organisé pour la série, et inversement. Avant de demander un devis, il est utile de rassembler les plans, fichiers 3D, matières souhaitées, quantités, tolérances critiques, traitements éventuels et contraintes de délai.
Les critères techniques à vérifier
Un atelier pertinent doit pouvoir expliquer sa méthode : type de machines, capacité en tournage et fraisage, expérience des matières, contrôle dimensionnel, gestion des reprises et niveau de finition. Il doit aussi savoir questionner le plan. Un sous-traitant sérieux signale une tolérance inutilement coûteuse, une arête impossible à obtenir avec l’outil prévu ou une matière difficile à approvisionner dans le délai demandé.
- Nature de la pièce : prototype, pièce unitaire, petite série ou série récurrente.
- Procédé principal : tournage, fraisage, reprise, rectification ou assemblage.
- Matière : aluminium, inox, acier, plastique technique ou alliage spécifique.
- Exigences qualité : contrôle standard, rapport de mesure, traçabilité, EN9100 si nécessaire.
- Contraintes logistiques : délai, livraison, emballage, protection des surfaces.
Ce qui influence le prix d’une pièce usinée
Le coût dépend de la matière, du temps machine, du nombre de montages, de la complexité du programme, des outils nécessaires, du contrôle et des finitions. Une pièce aux formes simples peut devenir coûteuse si elle exige plusieurs reprises avec des tolérances très serrées. À l’inverse, une adaptation légère de conception peut réduire fortement le temps d’usinage sans dégrader la fonction.
| Élément du projet | Impact sur la fabrication |
|---|---|
| Tolérance très serrée | Contrôle renforcé, réglage plus long, risque de rebut plus élevé |
| Matière difficile | Outils adaptés, vitesses réduites, surveillance accrue |
| Nombre de reprises | Temps de bridage et risque de défaut de positionnement |
| Traitement de surface | Délai supplémentaire et éventuelle influence sur certaines cotes |
Implantations et recherches locales : 45, Besné, Le Havre, Rouen
Les recherches comme mécanique de précision 45, mécanique usinage de précision Le Havre ou mécanique usinage de précision Rouen traduisent souvent un besoin concret : trouver un atelier proche pour échanger rapidement, gérer des délais courts ou sécuriser une sous-traitance industrielle. Le Loiret, la Normandie et l’Ouest industriel disposent de bassins d’activité où les besoins en usinage, maintenance, outillage et pièces techniques sont fréquents.
Pourquoi la proximité compte encore
Même lorsque les fichiers 3D et les plans circulent facilement, la proximité reste utile pour une pièce urgente, une reprise sur élément existant ou une mise au point de prototype. Dans le 45, autour de zones industrielles orientées production et maintenance, la demande peut concerner des pièces d’outillage comme des composants de machines. À Rouen et au Havre, les activités portuaires, énergétiques, logistiques et industrielles peuvent générer des besoins en mécanique de précision, sans imposer de choisir le prestataire le plus proche si les compétences spécifiques se trouvent ailleurs.
Besné et les requêtes très ciblées
Une recherche du type Besné mécanique de précision est plus localisée et peut répondre à un besoin de proximité en Loire-Atlantique ou dans un environnement industriel régional. Dans ce cas, l’enjeu consiste à comparer les capacités réelles : dimensions usinables, matières maîtrisées, niveau de contrôle, réactivité et aptitude à travailler sur plan. Pour un projet critique, la localisation doit rester un critère pratique, sans remplacer l’analyse technique.
Une fabrication de précision repose sur un équilibre : un besoin bien défini, un procédé adapté, une matière cohérente, une métrologie fiable et un dialogue clair entre donneur d’ordres et usineur. Plus ces éléments sont cadrés dès le départ, plus la fabrication gagne en qualité, en délai et en maîtrise des coûts.