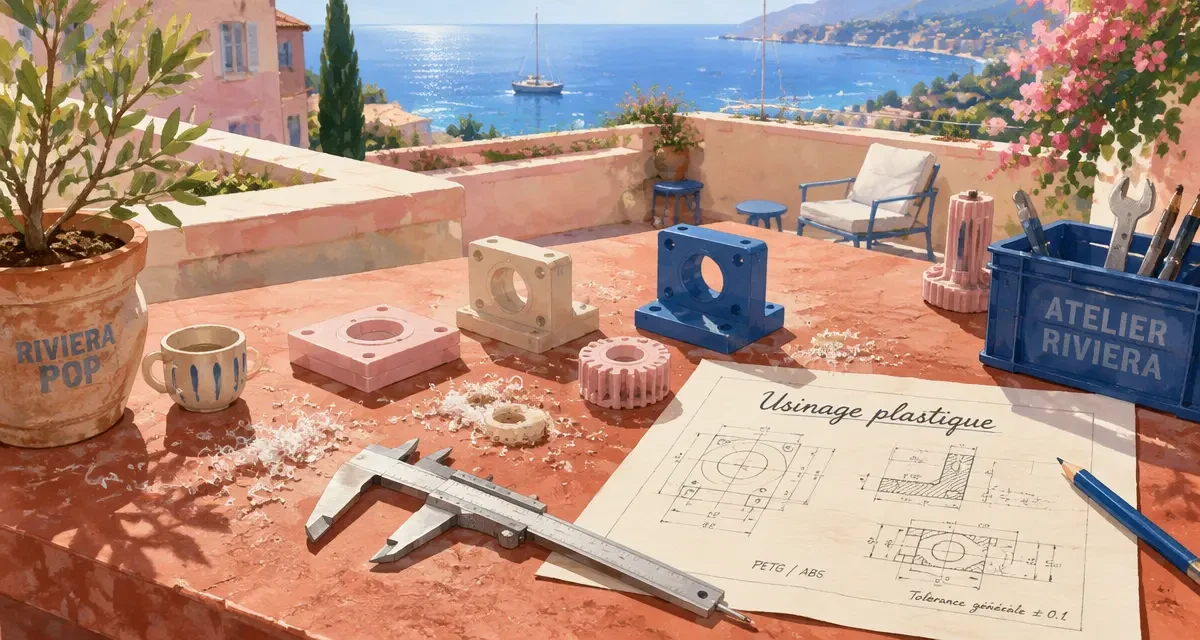
L’usinage des plastiques demande une approche différente de l’usinage métal. La matière chauffe plus vite, se déforme plus facilement et réagit fortement au serrage, à l’outil et à la vitesse d’avance. Pour un prototype CNC, une petite série ou une pièce technique en PETG, ABS, POM, PMMA ou polycarbonate, la réussite se prépare souvent avant le passage machine : choix matière, tolérances réalistes, plan exploitable et stratégie de bridage.
Choisir le bon plastique avant de lancer l’usinage CNC
Un plastique ne se choisit pas seulement pour son aspect ou son prix. En usinage CNC, il faut regarder sa stabilité dimensionnelle, sa résistance thermique, son comportement à l’effort et son état de surface après coupe. Deux matières visuellement proches peuvent donner des résultats très différents sur une pièce fine, un logement ajusté ou un perçage profond.
PETG et ABS : deux usages, deux comportements
L’usinage CNC PETG convient aux pièces qui nécessitent une bonne résistance aux chocs, une certaine transparence selon les grades et une finition propre. Le PETG reste toutefois sensible à l’échauffement : un mauvais choix d’outil ou une avance trop faible peut créer des copeaux collants et marquer la surface.
L’usinage CNC ABS est souvent demandé pour des carters, capots, pièces de présentation ou prototypes fonctionnels. L’ABS s’usine correctement, se reprend bien et offre un bon compromis entre rigidité, légèreté et coût. En revanche, il peut se déformer si la pièce comporte de grandes zones évidées ou des parois trop minces.
Quand préférer d’autres plastiques techniques
Pour une pièce mécanique soumise au frottement, le POM est souvent plus adapté qu’un ABS. Pour une plaque transparente, le PMMA ou le polycarbonate peuvent être envisagés, avec des précautions de coupe plus strictes pour éviter les fissures, les traces blanches ou les éclats. Le choix dépend donc de la fonction réelle : guidage, isolation, protection, étanchéité, présentation ou test d’encombrement.
Prototype CNC et petite série : ne pas concevoir la pièce de la même façon
Le prototypage rapide CNC permet d’obtenir une pièce fonctionnelle sans attendre un outillage d’injection. C’est particulièrement utile pour valider une forme, un assemblage, un entraxe, une interface avec une pièce métal ou un comportement mécanique réel. Mais un prototype unique et une série de 20, 50 ou 100 pièces ne se préparent pas avec la même logique.
Le prototype sert à apprendre, la petite série sert à répéter
En usinage CNC prototype, on accepte parfois une opération plus longue si elle permet de tester vite une géométrie. Pour l’usinage plastique petite série, l’objectif change : il faut stabiliser le temps de cycle, fiabiliser le bridage, réduire les reprises et limiter les variations d’une pièce à l’autre. C’est là que le bureau des méthodes prend toute sa place.
Le fossé entre un prototype réussi et une petite série fiable se creuse souvent dans les détails invisibles sur le fichier 3D : une surépaisseur laissée pour la finition, un point d’appui ajouté dans une zone non fonctionnelle, un rayon intérieur légèrement augmenté, une paroi renforcée au lieu d’être allégée. Ces choix ne changent presque rien pour l’utilisateur final, mais ils rendent la pièce répétable, contrôlable et moins fragile au moment de l’usinage.
Usinage petite série : les bons arbitrages
Pour une petite série, il est souvent préférable d’adapter légèrement la conception plutôt que de conserver une géométrie difficile à produire. Un angle vif peut devenir un rayon, une poche très profonde peut être simplifiée, une tolérance trop serrée peut être réservée aux surfaces fonctionnelles. Cette démarche réduit les risques de rebut et améliore le délai global.
Déformations, échauffement, état de surface : les pièges classiques
Les plastiques n’opposent pas la même résistance que l’acier ou l’aluminium, mais ils ne sont pas plus simples à usiner pour autant. Une pièce plastique peut se voiler au desserrage, fondre localement, vibrer ou présenter des bavures difficiles à éliminer proprement.
La chaleur est le premier risque
Une coupe qui chauffe trop peut provoquer un état de surface gras, des copeaux filants, une perte de précision ou une déformation après usinage. Le bon réglage combine outil affûté, avance suffisante, évacuation efficace du copeau et stratégie de passes adaptée. Sur certaines matières, mieux vaut enlever correctement le copeau que frôler la surface avec une coupe trop légère.
Le bridage peut fausser la pièce
Une pièce plastique serrée trop fort peut paraître conforme sur la machine puis se détendre une fois libérée. Le problème est fréquent sur les plaques minces, les pièces longues, les capots et les éléments avec évidements. Un bridage réparti, des appuis propres et une gamme d’usinage progressive limitent ces écarts.
Le cas particulier de l’usinage de verre CNC
L’usinage de verre CNC ne relève pas de l’usinage des plastiques, mais la recherche revient souvent chez les mêmes clients, notamment pour des plaques transparentes, protections ou composants techniques. Le verre impose une logique différente : matière cassante, arêtes fragiles, outils spécifiques et gestion stricte des contraintes. Si la pièce recherchée doit être transparente, il est utile de comparer dès le départ verre, PMMA et polycarbonate, car le meilleur choix dépend autant de la sécurité et du poids que de l’aspect final.
Usinage CNC pour particulier : ce qu’il faut préparer avant de demander une pièce
L’usinage CNC pour particulier est possible lorsque le besoin est clairement défini : pièce de réparation, élément de modélisme, support, boîtier, entretoise, façade, gabarit ou composant introuvable dans le commerce. Le point clé est de fournir des informations exploitables, même si le projet n’est pas encore parfaitement industrialisé.
Un croquis coté vaut mieux qu’une idée vague
Pour obtenir une réponse sérieuse, il faut au minimum des dimensions, la fonction de la pièce, les zones importantes et les contraintes d’usage. Un fichier 3D est idéal, mais un plan coté propre peut suffire pour une première analyse. Il est aussi utile de préciser si la pièce doit être esthétique, résistante, isolante, transparente, alimentaire ou simplement utilisée pour un essai.
Les tolérances doivent correspondre à l’usage
Demander une précision extrême sur toutes les faces augmente la complexité sans toujours améliorer la pièce. Une bonne demande distingue les surfaces fonctionnelles, les perçages critiques, les zones visibles et les parties secondaires. Cette hiérarchie aide l’atelier à proposer une solution cohérente, au lieu de surdimensionner inutilement l’usinage.
Obtenir un devis d’usinage de pièces plastiques vraiment exploitable
Un devis usinage de pièces plastiques dépend de plusieurs éléments : matière, dimensions, quantité, précision attendue, temps machine, nombre de reprises, finition, contrôle et délai souhaité. Pour une sous-traitance industrielle française, ces paramètres permettent de comparer autre chose qu’un simple prix unitaire.
| Information à fournir | Pourquoi c’est important |
|---|---|
| Matière souhaitée ou usage de la pièce | Permet de confirmer PETG, ABS, POM, PMMA, polycarbonate ou autre plastique technique. |
| Plan coté ou fichier 3D | Évite les interprétations et accélère l’analyse de faisabilité. |
| Quantité | Change l’approche entre prototype, usinage petite série et production récurrente. |
| Tolérances fonctionnelles | Concentre la précision là où elle est réellement nécessaire. |
| État de surface attendu | Influence les outils, les passes de finition et les reprises éventuelles. |
Avant de lancer une demande, mieux vaut préciser si la priorité est le délai, le coût, l’aspect ou la précision. Une pièce de test peut être optimisée pour aller vite ; une pièce montée chez un client doit être plus robuste dans sa définition et son contrôle. Pour transmettre un projet, une demande de devis avec plan, matière envisagée et quantité reste le moyen le plus efficace d’obtenir un chiffrage pertinent.
Bien préparé, l’usinage des plastiques offre une solution souple pour valider une idée, remplacer une pièce, produire une petite série ou fabriquer un composant technique sans outillage lourd. La qualité finale dépend surtout de trois points : une matière adaptée, une conception usinable et un échange précis avec l’atelier.