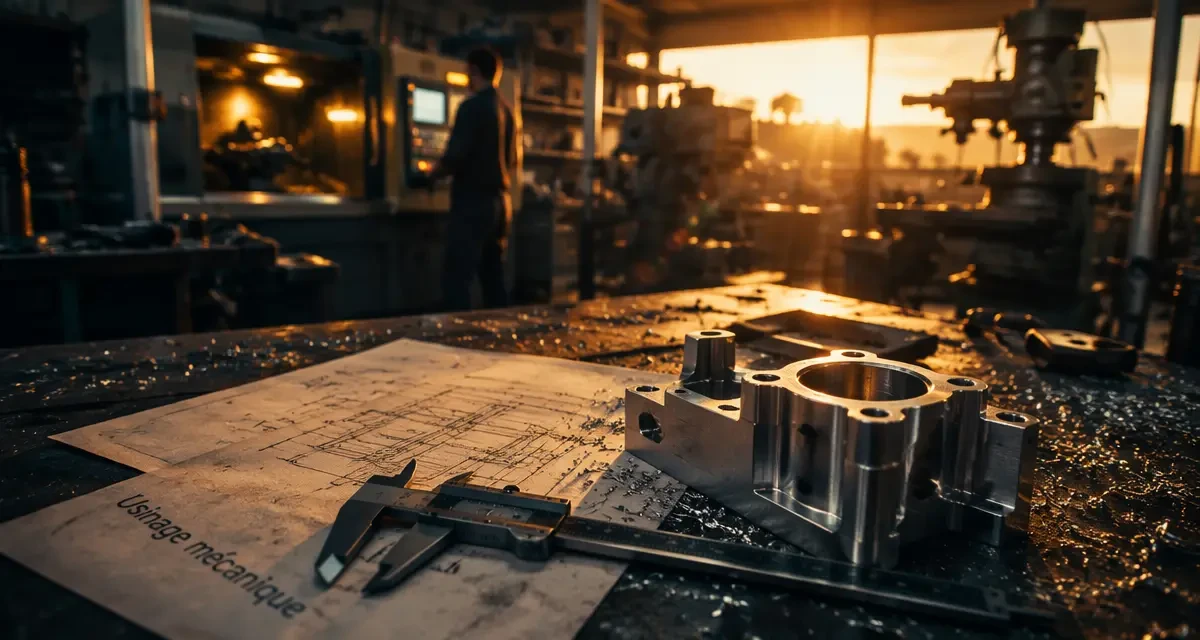
L’usinage mécanique transforme un plan, un brut matière ou un prototype en pièce fonctionnelle, avec des cotes maîtrisées et un état de surface adapté à l’usage réel. Pour un bureau d’études, un acheteur industriel ou un responsable maintenance, l’enjeu dépasse la fabrication : il faut choisir le bon procédé, préciser les tolérances utiles, anticiper les contraintes matière et obtenir un devis comparable.
Ce que recouvre vraiment l’usinage mécanique
L’usinage mécanique regroupe les opérations d’enlèvement de matière réalisées sur des machines-outils. La pièce est obtenue progressivement à partir d’un lopin, d’une barre, d’une plaque ou d’un brut préformé. Contrairement à la fabrication additive, qui ajoute de la matière couche par couche, l’usinage retire ce qui n’est pas nécessaire pour atteindre la géométrie demandée.
Tournage, fraisage et opérations complémentaires
Le tournage est adapté aux pièces de révolution : axes, bagues, entretoises, douilles, raccords, galets ou arbres techniques. La pièce tourne pendant que l’outil enlève la matière. Le fraisage, lui, convient aux formes prismatiques ou complexes : platines, supports, bâtis, poches, rainures, perçages positionnés ou surfaces fonctionnelles. Dans beaucoup de projets, les deux procédés se complètent, par exemple pour produire une pièce cylindrique avec méplats, perçages radiaux ou logements spécifiques.
À ces opérations s’ajoutent souvent le perçage, l’alésage, le taraudage, le chanfreinage, le rainurage ou la reprise de faces. Ces détails peuvent faire la différence entre une pièce simplement conforme au dessin et une pièce réellement montable sans retouche en atelier.
Prototype, petite série ou pièce de remplacement
L’usinage mécanique est particulièrement pertinent pour les prototypes fonctionnels, les petites séries, les préséries et les pièces de remplacement. Il permet de fabriquer rapidement une géométrie précise sans engager un outillage lourd. Pour une entreprise française, cette souplesse aide à valider un montage, dépanner une machine, produire une série courte ou sécuriser une chaîne d’approvisionnement avec un sous-traitant industriel de proximité nationale.
Le choix du procédé dépend d’abord de la géométrie
Avant de parler prix, délai ou matière, il faut lire la pièce comme un usineur : quelles surfaces sont fonctionnelles, quelles cotes pilotent l’assemblage, quelles zones peuvent rester brutes ou moins exigeantes ? Une même pièce peut être simple à dessiner mais complexe à maintenir, à retourner ou à contrôler.
Quand privilégier le tournage
Le tournage est souvent le meilleur choix dès que la pièce présente un axe principal : diamètre extérieur, alésage, épaulement, gorge, filetage ou cône. Il permet d’obtenir une bonne concentricité entre plusieurs surfaces usinées dans la même prise. Pour une bague montée sur roulement ou un axe travaillant en rotation, cette cohérence géométrique compte souvent davantage qu’une tolérance très serrée indiquée isolément sur une seule cote.
Quand le fraisage s’impose
Le fraisage prend le relais lorsque la pièce comporte des faces planes, des perçages multiples, des poches, des lumières oblongues ou des interfaces de fixation. Sur une platine technique, par exemple, l’important n’est pas uniquement l’épaisseur générale : l’entraxe des perçages, la planéité d’une portée et la perpendicularité d’un appui peuvent conditionner tout le montage. Un bon dossier de consultation distingue ces surfaces critiques du reste de la pièce.
| Besoin principal | Procédé souvent adapté | Point à préciser au devis |
|---|---|---|
| Pièce cylindrique, axe, bague | Tournage | Diamètres fonctionnels, concentricité, filetage |
| Platine, support, boîtier simple | Fraisage | Planéité, entraxes, faces d’appui |
| Pièce avec formes mixtes | Tournage puis fraisage | Ordre des reprises et références de contrôle |
| Prototype à valider | Usinage unitaire | Matière équivalente, tolérances réellement utiles |
Tolérances et états de surface : viser juste plutôt que trop serré
Une erreur fréquente consiste à demander des tolérances très fines partout « par sécurité ». En pratique, cela augmente le temps d’usinage, le contrôle, le risque de rebut et donc le coût. Une tolérance doit correspondre à une fonction : guidage, étanchéité, assemblage, positionnement, glissement, serrage ou aspect.
Identifier les cotes qui portent la fonction
Sur un plan, toutes les cotes n’ont pas le même poids. Une longueur hors tout peut accepter une variation plus large si elle ne conditionne aucun assemblage. À l’inverse, un diamètre d’ajustement, une portée de joint ou un entraxe de fixation peut nécessiter une exigence plus stricte. Le rôle du donneur d’ordre est d’indiquer clairement ces priorités, idéalement avec un plan coté, des tolérances localisées et une description de l’usage de la pièce.
On peut penser une pièce usinée comme une horloge : ce n’est pas chaque composant pris seul qui garantit le bon fonctionnement, mais la synchronisation de l’ensemble. Une cote trop serrée sur une zone secondaire ne compensera jamais une mauvaise référence d’usinage sur la surface qui règle l’alignement général. Avant de demander « plus précis », il vaut mieux définir le point zéro, les surfaces de référence, l’ordre logique des reprises et la manière dont la pièce sera contrôlée. Cette approche évite les exigences coûteuses qui ne changent rien au montage final.
État de surface, bavures et arêtes
L’état de surface influence le frottement, l’étanchéité, la tenue d’un traitement, l’aspect visuel et parfois la durée de vie de la pièce. Une surface décorative, une portée de joint et une face cachée n’ont pas besoin du même niveau de finition. Il faut aussi préciser les arêtes : cassées, chanfreinées, rayonnées ou laissées selon usage. Une bavure oubliée peut gêner un montage, abîmer un câble, retenir des impuretés ou fausser un appui.
Matières usinables : arbitrer entre performance, coût et disponibilité
Le choix matière conditionne l’usinabilité, le prix, le délai et le comportement en service. Certaines matières se travaillent vite et proprement ; d’autres usent davantage les outils, demandent des paramètres prudents ou imposent des précautions thermiques. Le bon choix est donc à la fois mécanique et industriel.
Aluminium, acier, inox et plastiques techniques
L’aluminium est apprécié pour sa légèreté, son usinabilité et son bon compromis pour les prototypes, supports, carters ou pièces de machines. Les aciers offrent de bonnes résistances mécaniques et une grande variété de nuances, avec des possibilités de traitement selon l’usage. L’inox est choisi pour sa résistance à la corrosion, notamment dans les environnements humides, alimentaires, médicaux ou chimiques, mais il demande souvent plus d’attention à l’usinage.
Les plastiques techniques, comme les polyamides, POM ou autres polymères industriels, peuvent convenir aux pièces de glissement, isolants, guides, cales ou composants légers. Ils ne se conçoivent toutefois pas comme des métaux : dilatation, rigidité, reprise d’humidité et tenue à la température doivent être prises en compte dès la conception.
Ne pas choisir une nuance sans parler de l’usage
Pour une demande de devis, indiquer seulement « acier » ou « alu » reste trop vague. Il est préférable de préciser la nuance si elle est connue, ou au minimum les contraintes : charge, environnement, température, contact avec des fluides, corrosion, frottement, aspect, traitement de surface envisagé. Un atelier d’usinage mécanique peut alors proposer une matière équivalente ou plus disponible, sans dégrader la fonction attendue.
Préparer une demande de devis exploitable
Plus le besoin est clair, plus l’atelier peut estimer correctement le temps machine, les reprises, les contrôles, la matière et les éventuelles opérations de finition. Cela évite les échanges incomplets, les hypothèses risquées et les écarts entre prix annoncé et réalité de fabrication.
Les éléments à fournir dès le premier échange
Pour une pièce usinée, le minimum utile comprend un plan coté au format PDF, idéalement accompagné d’un fichier 3D lorsque la géométrie le justifie. Il faut également indiquer la quantité, la matière souhaitée, les tolérances critiques, l’état de surface attendu, les traitements éventuels, le délai cible et le contexte d’utilisation. Même une courte phrase comme « pièce de guidage montée sur axe existant » ou « support soumis à vibrations » aide à interpréter correctement le plan.
Un dossier de consultation exploitable réunit donc les informations qui évitent les suppositions : le plan 2D avec tolérances et références fonctionnelles, le fichier 3D si la forme est complexe, la quantité attendue, la matière ou les contraintes d’usage, puis les finitions nécessaires comme l’ébavurage, l’anodisation, la passivation, la peinture, le traitement thermique ou le marquage. Plus ces points sont explicites dès le premier échange, plus le devis reflète la fabrication réelle.
Ce qui fait varier le prix d’une pièce usinée
Le prix dépend de plusieurs paramètres, pas uniquement du volume de matière enlevée. Les principaux facteurs sont le nombre de montages, la complexité des formes, l’accessibilité des outils, les tolérances critiques, le contrôle, la quantité et la disponibilité matière. Une pièce simple en apparence peut coûter plus cher si elle nécessite plusieurs reprises précises ou un contrôle dimensionnel poussé.
Pour comparer plusieurs offres de sous-traitance industrielle en France, il faut vérifier que le périmètre est identique : matière incluse ou non, traitement compris ou séparé, contrôle standard ou rapport dimensionnel, emballage, délai, conditions de reprise en cas d’écart. Le devis le moins cher n’est pas toujours le plus économique si la pièce arrive sans les bonnes exigences de contrôle ou avec une finition insuffisante pour le montage.
Concevoir pour mieux usiner
Une pièce bien pensée pour l’usinage mécanique est souvent plus rapide à produire, plus stable en qualité et plus compétitive. L’objectif n’est pas de simplifier au détriment de la fonction, mais d’éviter les difficultés inutiles : rayons internes impossibles, profondeurs excessives, parois trop fines, tolérances uniformément serrées ou surfaces critiques mal référencées.
Le dialogue entre conception et fabrication reste le meilleur levier. En indiquant clairement la fonction de la pièce, les zones critiques et les contraintes d’assemblage, vous permettez à l’usineur de proposer le bon enchaînement : tournage, fraisage, reprise, contrôle et finition. Cette précision en amont transforme une demande de prix en solution industrielle fiable, que ce soit pour un prototype, une petite série ou une pièce technique destinée à durer.