Aller au contenu
Décrivez vos exigences, un professionnel de la mécanique de précision reprend la demande. contact@mecaniques-precisions.fr
mécaniques précisionssous-traitance et tolérances Écrire mon cahier des charges

Matières et plan de contrôle

Usinage acier : nuances, tolérances et points de contrôle

Pour la référence C45, la fiche donne une densité de 7800 kg/m³[1] et une résistance en traction de 650 à 800 MPa[1]. Pour la traction : Ovako 5081 (M-treated), +QT, barre ronde 20 < d < 40 mm.

Données au 13 octobre 2026

Écrire le cahier des charges

Quelle nuance choisir pour la pièce ?

L’usinage acier recouvre ici un acier au carbone, un acier allié et un acier de décolletage. Ovako documente des produits et des états distincts. Le nom de la nuance seul ne permet donc pas de comparer leur résistance ou leur dureté. Commencez par la fonction de la pièce : arbre chargé, élément mécanique ou composant produit en série. Vérifiez ensuite l’état de livraison qui permet la gamme envisagée et le traitement final prévu.

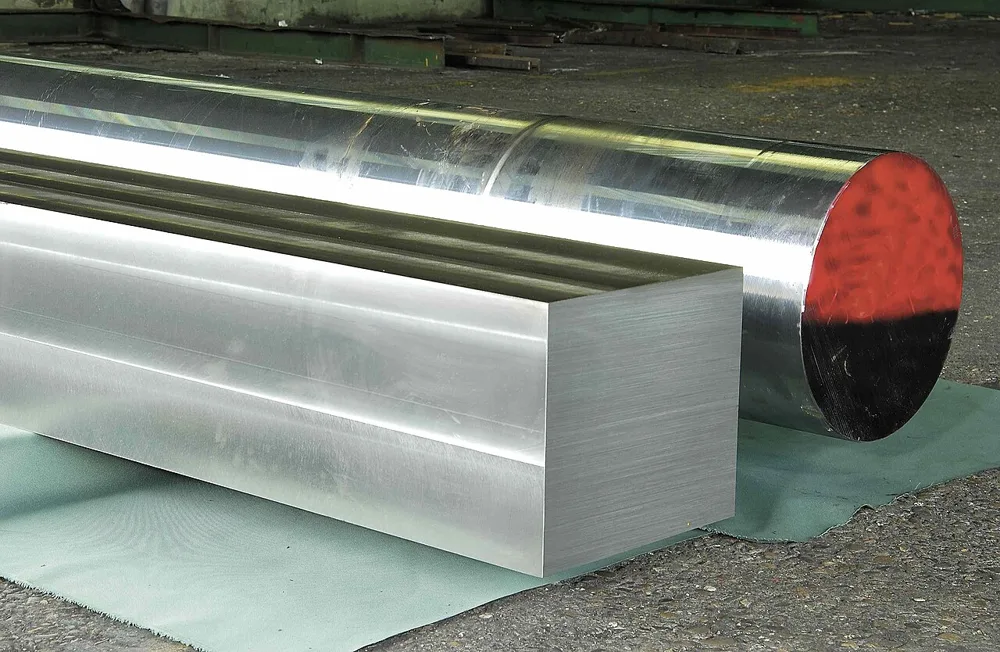
Barres d’acier de sections ronde et carrée.
Barres d’acier de sections ronde et carrée. Photo : Supersonic0714, CC BY-SA 3.0. Redimensionnement et conversion WebP.

Nuances : propriétés et conditions de livraison

Nuances et propriétés documentées : Acier
Nuance et produitDensité et unitéRm et unitéDureté et échelleUsinabilité et référence
C45[1]Ovako 5081 (M-treated), +QT, barre ronde 20 < d < 40 mm
7800 kg/m³[1]typique · Valeur de la fiche ; état et température sauf indication non précisés
650 à 800 MPa[1]plage · Ovako 5081 (M-treated), +QT, barre ronde 20 < d < 40 mm
190 à 240 HB[1]plage · Ovako 5081 (M-treated), +QT, barre ronde 20 < d < 40 mm
M-traitement conçu pour réduire usure outil et améliorer contrôle copeaux[1]Ovako 5081 (M-treated), +QT, barre ronde 20 < d < 40 mm
42CrMo4[2]Ovako 6082 MoC410M, +QT, barre ronde 25 < d < 40 mm
7800 kg/m³[2]typique · Valeur de la fiche ; état et température sauf indication non précisés
1000 à 1200 MPa[2]plage · Ovako 6082 MoC410M, +QT, barre ronde 25 < d < 40 mm
300 à 350 HB[2]plage · Ovako 6082 MoC410M, +QT, barre ronde 25 < d < 40 mm
M-traitement disponible pour optimiser usinabilité[2]Ovako 6082 MoC410M, +QT, barre ronde 25 < d < 40 mm
11SMn30[3]Ovako 2715 Green Cut, +AR, barre ronde 25 < d < 200 mm
7800 kg/m³[3]typique · Valeur de la fiche ; état et température sauf indication non précisés
360 à 540 MPa[3]plage · Ovako 2715 Green Cut, +AR, barre ronde 25 < d < 200 mm
120 à 160 HB[3]plage · Ovako 2715 Green Cut, +AR, barre ronde 25 < d < 200 mm
Supérieure avec outils carbure et HSS[3]Green Cut 2715 ; benchmark numérique absent

Les conditions accompagnent chaque propriété. Lire la méthode de comparaison · Télécharger les données JSON

Ce que chaque référence apporte au choix

C45

Ovako 5081 (M-treated), +QT, barre ronde 20 < d < 40 mm

Dilatation linéaire
12 10⁻⁶ K⁻¹[1]typique · Moyenne 20 à 300 °C
Conductivité thermique
40 à 45 W/(m·K)[1]typique · Température ambiante ; valeurs typiques
Applications citées par le fabricant
Mécanique ; Automobile[1]C45 ; description générale

Pour acheter ce produit, associez la désignation à l’état et à la forme du brut décrits ci-dessus. Une propriété typique aide à comparer ; un minimum ou un maximum accompagne une exigence de fourniture. Conservez séparément les conditions de chaque observation. Sur le dossier de la pièce, indiquez ensuite les surfaces fonctionnelles, l’état final et les mesures attendues. Le contrôle matière et le contrôle dimensionnel se complètent à la réception, chacun avec son document.

42CrMo4

Ovako 6082 MoC410M, +QT, barre ronde 25 < d < 40 mm

Dilatation linéaire
12 10⁻⁶ K⁻¹[2]typique · Moyenne 20 à 300 °C
Conductivité thermique
40 à 45 W/(m·K)[2]typique · Température ambiante ; valeurs typiques
Traitements documentés
Durcissement par induction[2]42CrMo4 ; applicable selon Ovako

Pour acheter ce produit, associez la désignation à l’état et à la forme du brut décrits ci-dessus. Une propriété typique aide à comparer ; un minimum ou un maximum accompagne une exigence de fourniture. Conservez séparément les conditions de chaque observation. Sur le dossier de la pièce, indiquez ensuite les surfaces fonctionnelles, l’état final et les mesures attendues. Le contrôle matière et le contrôle dimensionnel se complètent à la réception, chacun avec son document.

11SMn30

Ovako 2715 Green Cut, +AR, barre ronde 25 < d < 200 mm

Dilatation linéaire
12 10⁻⁶ K⁻¹[3]typique · Moyenne 20 à 300 °C
Conductivité thermique
40 à 45 W/(m·K)[3]typique · Température ambiante ; valeurs typiques

Pour acheter ce produit, associez la désignation à l’état et à la forme du brut décrits ci-dessus. Une propriété typique aide à comparer ; un minimum ou un maximum accompagne une exigence de fourniture. Conservez séparément les conditions de chaque observation. Sur le dossier de la pièce, indiquez ensuite les surfaces fonctionnelles, l’état final et les mesures attendues. Le contrôle matière et le contrôle dimensionnel se complètent à la réception, chacun avec son document.

Ce que la matière change sur le plan

Écrivez la nuance et l’état du brut dans le dossier. Sur un arbre, identifiez les portées, les faces de butée et les références du contrôle de battement. Une résistance en traction ne remplace aucune de ces indications. Si un traitement thermique intervient après l’ébauche, faites préciser l’état attendu au contrôle final. Les propriétés d’un produit déjà traité ne décrivent pas automatiquement le brut que l’atelier souhaite usiner avant traitement.

Dilatation et contrôle dimensionnel

La température de référence des dimensions est 20 °C. Convenez du conditionnement de la pièce et du moyen de mesure avant de juger une cote serrée. Les coefficients du tableau gardent leur intervalle de mesure et leur direction ; une moyenne à haute température ne donne pas directement la variation près de l’ambiante.

Bavures et arêtes fonctionnelles

Sandvik Coromant explique que l’usinabilité des aciers varie avec les éléments d’alliage, la dureté et la fabrication du brut. Le tableau reprend les appréciations d’Ovako pour ses produits améliorés. Pour comparer les offres, gardez le même état de matière et le même niveau de contrôle. Demandez une définition des arêtes aux sorties de perçage, aux rainures et aux zones de contact ; un ébavurage uniforme peut modifier une arête dont la fonction exige une forme précise.

Déformation et état après usinage

Si la gamme comprend un durcissement, les cotes finales doivent être définies après cette étape. Le dossier de consultation gagne à distinguer l’ébauche, le traitement et la reprise des portées. Demandez à l’atelier quelles surfaces il compte finir après traitement et avec quel moyen il les mesurera. Pour une pièce élancée, contrôlez aussi la forme après libération du montage. C’est le plan de contrôle qui rend la livraison comparable à votre exigence.

État de surface demandé

Le choix entre une portée tournée et une portée reprise en finition appartient à la gamme validée pour votre plan. La dureté du tableau aide à comprendre l’état du produit, mais elle ne promet pas un Ra. Pour un arbre de guidage ou d’étanchéité, précisez le paramètre de rugosité, sa zone et le stade après traitement. Un relevé de diamètre seul ne démontre pas la conformité de cette surface.

Lire les tolérances générales et les ajustements

Calculer les cotes limites, le jeu ou le serrage avec ISO 286 · Lire les tolérances générales du cartouche avec ISO 2768
Ce qu’il faut écrire au cahier des charges

Si la traçabilité l’exige, demandez dès la commande un certificat matière EN 10204 type 3.1. Il contient les résultats de contrôles spécifiques du produit et est validé par le représentant de contrôle du fabricant indépendant de la fabrication. Reliez la pièce au lot matière : le certificat du brut et le relevé de mesures de la pièce doivent pouvoir être rapprochés.

  • Désignation exacte, état de livraison et forme du brut.
  • Plan avec indice, références de mesure et surfaces fonctionnelles.
  • Tolérances individuelles, tolérances générales et exigences de surface.
  • Traitement prévu, stade du contrôle final et document de lot attendu.

Préparer les rubriques de la consultation

Secteur et suite de la fabrication

Le secteur de destination s’écrit avec la demande. Les applications citées ci-dessus viennent des fabricants de matière ; les exigences de la pièce restent celles de votre dossier.

Questions fréquentes

Quel acier pour l’usinage ?

Le choix dépend de la fonction, de l’état de livraison et du traitement final. Un acier de décolletage vise une coupe différente de celle d’un acier allié destiné à une pièce chargée. Comparez les produits documentés et leurs conditions, puis faites valider la gamme sur les portées et les efforts de votre pièce.

Comment usiner de l’acier ?

Définissez la nuance et son état, puis les cotes et les surfaces fonctionnelles du plan. Si un traitement thermique est prévu, décidez quelles surfaces seront finies après cette étape. La gamme et le contrôle final doivent porter sur le même état de pièce que celui demandé à la livraison.

Quel est le matériau le plus facile à usiner ?

L’usinabilité dépend de la matière, de l’état du produit, de l’outil et des conditions de coupe. Le guide Sandvik Coromant décrit ces facteurs séparément. Une appréciation fabricant aide à comparer des références, mais elle ne suffit pas à classer toutes les matières ni à prévoir le temps de votre pièce.

Documents de référence

Sources : [1] Ovako ; [2] Ovako ; [3] Ovako ; [4] Sandvik Coromant, matières usinées ; [5] Dillinger, documents de contrôle EN 10204 ; [6] NIST, température de référence dimensionnelle. Documents consultés le 13 octobre 2026.

Vos cotes serrées, examinées une par une

Indiquez, dans la zone de description ci-dessous, les cotes qui portent une fonction et le niveau de finition attendu. C’est ce qui permet de dire si votre exigence est tenable, et à quelles conditions.

Vos coordonnées et vos documents ne sont transmis qu’au professionnel qui reprend la demande.

Décrire ma demande