Aller au contenu
Décrivez vos exigences, un professionnel de la mécanique de précision reprend la demande. contact@mecaniques-precisions.fr
mécaniques précisionssous-traitance et tolérances Écrire mon cahier des charges

Matières et plan de contrôle

Usinage acier inoxydable : nuances, tolérances et points de contrôle

Pour la référence 304L / EN 1.4307, la fiche donne une densité de 7,9 g/cm³[1] et une résistance en traction de 515 à 680 MPa[1]. Pour la traction : Barre Sanmac 304/304L ; livraison recuite en solution ; essai à 20 °C.

Données au 13 octobre 2026

Écrire le cahier des charges

Quelle nuance choisir pour la pièce ?

La famille inox compare des barres austénitiques Sanmac et un inox à durcissement structural. La fiche fabricant conserve un rôle central : un produit dont l’usinabilité est améliorée ne représente pas toutes les barres de la même nuance. Commencez par le milieu de corrosion, puis la tenue mécanique et le nettoyage. Le choix d’un état durci ouvre une question de gamme différente du choix d’une barre livrée recuite en solution.

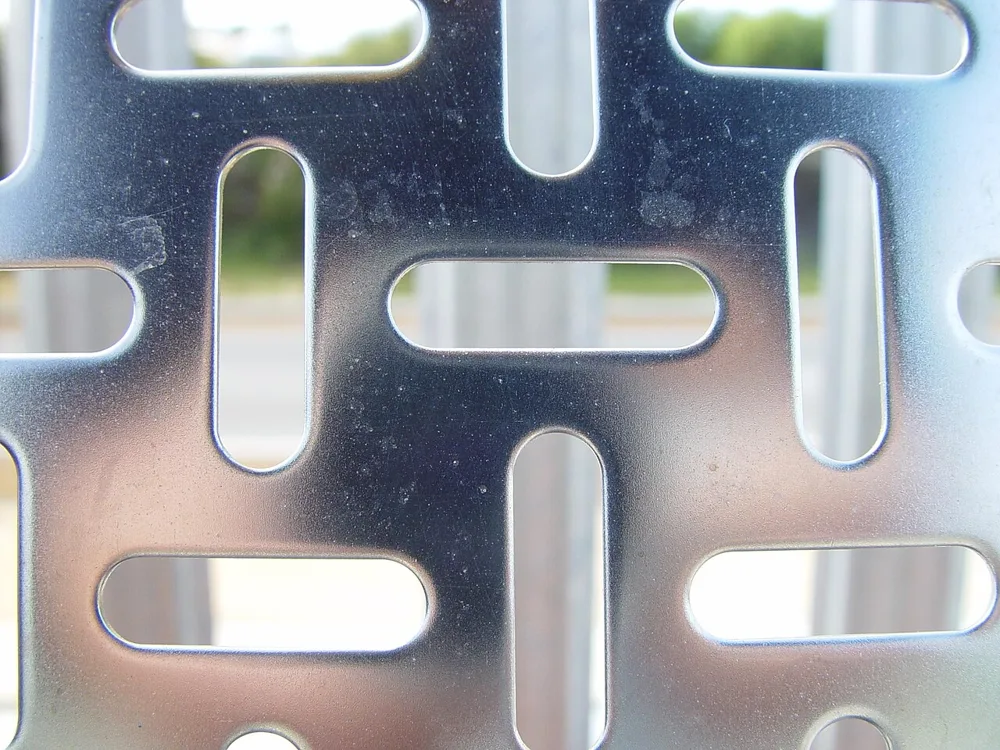
Tôle d’acier inoxydable avec des ouvertures oblongues.
Tôle perforée en acier inoxydable. Photo : Leon Brooks, Domaine public. Redimensionnement et conversion WebP.

Nuances : propriétés et conditions de livraison

Nuances et propriétés documentées : Acier inoxydable
Nuance et produitDensité et unitéRm et unitéDureté et échelleUsinabilité et référence
304L / EN 1.4307[1]Barre Sanmac 304/304L ; pas une valeur générique à toute barre de la nuance
7,9 g/cm³[1]typique · Sanmac ; température de la densité non précisée
515 à 680 MPa[1]plage · Barre Sanmac 304/304L ; pas une valeur générique à toute barre de la nuance ; livraison recuite en solution ; essai à 20 °C
215 HB[1]maximum · Barre Sanmac 304/304L ; pas une valeur générique à toute barre de la nuance ; livraison recuite en solution ; essai à 20 °C
Améliorée par rapport aux qualités standard[1]Produit Sanmac ; benchmark numérique absent
316L / EN 1.4404[2]Barre Sanmac 316/316L ; pas une valeur générique à toute barre de la nuance
8 g/cm³[2]typique · Sanmac ; température de la densité non précisée
515 à 690 MPa[2]plage · Barre Sanmac 316/316L ; pas une valeur générique à toute barre de la nuance ; livraison recuite en solution ; essai à 20 °C
215 HBW[2]maximum · Barre Sanmac 316/316L ; pas une valeur générique à toute barre de la nuance ; livraison recuite en solution ; essai à 20 °C
Améliorée par rapport aux qualités standard[2]Produit Sanmac ; benchmark numérique absent
17-4 PH / EN 1.4542[3]Produits longs ACNIS ESR ; état H900
7,8 g/cm³[3]typique · Valeur de la fiche ; état et température sauf indication non précisés
1365 MPa[3]valeur informative · État H900 (vieillissement à 482 °C), température d’essai non précisée dans le tableau ; valeurs fiche informatives
44 HRC[3]typique · État H900 (vieillissement à 482 °C), température d’essai non précisée dans le tableau ; valeurs fiche informatives
Très bonne ; améliorée par double vieillissement[4]1.4542 ; double vieillissement 2h760°C et4h620°C améliore usinage ; état distinctH900, remise en solution et vieillissement définitif après usinage

Les conditions accompagnent chaque propriété. Lire la méthode de comparaison · Télécharger les données JSON

Ce que chaque référence apporte au choix

304L / EN 1.4307

Barre Sanmac 304/304L ; pas une valeur générique à toute barre de la nuance

Dilatation linéaire
16,5 10⁻⁶ K⁻¹[1]typique · Sanmac ; moyenne 30 à 100 °C
Conductivité thermique
14 W/(m·K)[1]typique · Sanmac, 20 °C
Applications citées par le fabricant
Chimie ; Agroalimentaire ; Pétrochimie ; Papier ; Nucléaire[1]Sanmac 304/304L
Références et méthodes citées
EN 10088-3[1]Norme produit Sanmac selon fabricant

Pour acheter ce produit, associez la désignation à l’état et à la forme du brut décrits ci-dessus. Une propriété typique aide à comparer ; un minimum ou un maximum accompagne une exigence de fourniture. Conservez séparément les conditions de chaque observation. Sur le dossier de la pièce, indiquez ensuite les surfaces fonctionnelles, l’état final et les mesures attendues. Le contrôle matière et le contrôle dimensionnel se complètent à la réception, chacun avec son document.

316L / EN 1.4404

Barre Sanmac 316/316L ; pas une valeur générique à toute barre de la nuance

Dilatation linéaire
16,5 10⁻⁶ K⁻¹[2]typique · Sanmac ; moyenne 30 à 100 °C
Conductivité thermique
14 W/(m·K)[2]typique · Sanmac, 20 °C
Traitements documentés
Décapage ; Brossage avec outils inox ; Meulage ; Sablage sans fer[5]1.4404 ; nettoyage après soudage
Applications citées par le fabricant
Applications industrielles lorsque résistance corrosion 304/304L insuffisante[2]Sanmac 316/316L
Références et méthodes citées
EN 10088-3[2]Norme produit Sanmac selon fabricant

Pour acheter ce produit, associez la désignation à l’état et à la forme du brut décrits ci-dessus. Une propriété typique aide à comparer ; un minimum ou un maximum accompagne une exigence de fourniture. Conservez séparément les conditions de chaque observation. Sur le dossier de la pièce, indiquez ensuite les surfaces fonctionnelles, l’état final et les mesures attendues. Le contrôle matière et le contrôle dimensionnel se complètent à la réception, chacun avec son document.

17-4 PH / EN 1.4542

Produits longs ACNIS ESR ; état H900

Dilatation linéaire
10,9 10⁻⁶ K⁻¹[4]typique · 1.4542 ; moyenne entre 20 et 100 °C ; état thermique du tableau physique non précisé, ne pas attribuer spécifiquement à H900
Conductivité thermique
17 W/(m·K)[3]typique · 20 °C
Applications citées par le fabricant
Instruments chirurgicaux ; Aéronautique ; Chimie ; Pharmacie ; Agroalimentaire[3]Produits longs ACNIS
Références et méthodes citées
ASTM F899 ; ASTM A564 ; AMS 5643 ; EN 10088-3[3]Produits longs ACNIS

Pour acheter ce produit, associez la désignation à l’état et à la forme du brut décrits ci-dessus. Une propriété typique aide à comparer ; un minimum ou un maximum accompagne une exigence de fourniture. Conservez séparément les conditions de chaque observation. Sur le dossier de la pièce, indiquez ensuite les surfaces fonctionnelles, l’état final et les mesures attendues. Le contrôle matière et le contrôle dimensionnel se complètent à la réception, chacun avec son document.

Ce que la matière change sur le plan

Précisez la désignation européenne ou l’appellation de l’alliage, l’état de livraison et l’état final. Si le choix porte sur une qualité à usinabilité améliorée, écrivez le produit ou la propriété de fourniture attendue dans la consultation. Pour une pièce destinée à un environnement propre, définissez également le nettoyage et le conditionnement. Le mot inox décrit une famille ; il ne définit ni le comportement de coupe, ni la preuve à livrer.

Dilatation et contrôle dimensionnel

La température de référence des dimensions est 20 °C. Convenez du conditionnement de la pièce et du moyen de mesure avant de juger une cote serrée. Les coefficients du tableau gardent leur intervalle de mesure et leur direction ; une moyenne à haute température ne donne pas directement la variation près de l’ambiante.

Bavures et arêtes fonctionnelles

Sandvik Coromant décrit l’échauffement, l’usure en entaille et l’arête rapportée parmi les difficultés des inox. Sur un perçage ou un filetage critique, demandez une validation de la première pièce dans la nuance réellement approvisionnée. La qualité de la surface et l’absence de bavure se vérifient sur la zone fonctionnelle. Une appréciation d’usinabilité améliorée de Sanmac constitue une information de produit, pas un indice universel applicable à toutes les gammes.

Déformation et état après usinage

Pour un inox à durcissement structural, convenez de l’ordre entre usinage, vieillissement et contrôle final. Le tableau distingue les observations lorsqu’elles viennent d’états différents. Sur une pièce mince, demandez aussi le contrôle après desserrage. Ces exigences s’écrivent sur la pièce finie ; elles ne se déduisent pas de la dureté du brut. Gardez le même état final dans les offres comparées pour éviter une différence invisible au premier examen du prix.

État de surface demandé

Les opérations de nettoyage décrites pour une nuance dans une fiche restent liées à leur contexte. Les traitements cités pour un nettoyage après soudage ne deviennent pas une prescription générale après usinage. Pour votre pièce, écrivez le nettoyage retenu, les zones de contact et l’état de surface après toutes les opérations. Le dossier dispositifs médicaux aide à poser la traçabilité ; le dossier Ra et Rz aide à choisir un critère réellement contrôlable.

Lire les tolérances générales et les ajustements

Calculer les cotes limites, le jeu ou le serrage avec ISO 286 · Lire les tolérances générales du cartouche avec ISO 2768
Ce qu’il faut écrire au cahier des charges

Si la traçabilité l’exige, demandez dès la commande un certificat matière EN 10204 type 3.1. Il contient les résultats de contrôles spécifiques du produit et est validé par le représentant de contrôle du fabricant indépendant de la fabrication. Reliez la pièce au lot matière : le certificat du brut et le relevé de mesures de la pièce doivent pouvoir être rapprochés.

  • Désignation exacte, état de livraison et forme du brut.
  • Plan avec indice, références de mesure et surfaces fonctionnelles.
  • Tolérances individuelles, tolérances générales et exigences de surface.
  • Traitement prévu, stade du contrôle final et document de lot attendu.

Préparer les rubriques de la consultation

Secteur et suite de la fabrication

Le secteur de destination s’écrit avec la demande. Les applications citées ci-dessus viennent des fabricants de matière ; les exigences de la pièce restent celles de votre dossier.

Questions fréquentes

Quel inox pour l’usinage ?

Choisissez l’inox sur le milieu de corrosion, l’effort et l’état final. Une barre Sanmac à usinabilité améliorée et un inox durci ne décrivent pas la même gamme. Indiquez la nuance et le produit attendus au plan, puis faites valider la coupe et le contrôle sur le brut effectivement livré.

Comment usiner de l’inox ?

Le guide Sandvik Coromant décrit l’échauffement, l’usure en entaille et l’arête rapportée parmi les difficultés. L’atelier choisit les outils et les paramètres selon la nuance et l’état du brut. Le dossier de consultation fixe les surfaces, l’ébavurage, le nettoyage et la preuve de contrôle attendue.

Comment fraiser de l’inox ?

Faites définir la gamme sur le produit de fourniture exact et sur les surfaces fonctionnelles de la pièce. Repérez les poches, les parois minces et les références de mesure. Un contrôle après desserrage et après les opérations de finition permet de vérifier la pièce dans l’état où elle sera livrée.

Documents de référence

Sources : [1] Alleima ; [2] Alleima ; [3] ACNIS ; [4] thyssenkrupp ; [5] thyssenkrupp ; [6] Sandvik Coromant, matières usinées ; [7] Dillinger, documents de contrôle EN 10204 ; [8] NIST, température de référence dimensionnelle. Documents consultés le 13 octobre 2026.

Vos cotes serrées, examinées une par une

Indiquez, dans la zone de description ci-dessous, les cotes qui portent une fonction et le niveau de finition attendu. C’est ce qui permet de dire si votre exigence est tenable, et à quelles conditions.

Vos coordonnées et vos documents ne sont transmis qu’au professionnel qui reprend la demande.

Décrire ma demande